
प्रकाशित तिथि: 11 मई, 2026
लेखक: यानवेई हू, सिम्बर मेटल में तकनीकी विशेषज्ञ
सबको सुप्रभात,
साइम्बर मेटल से यानवेई हू यहाँ हैं।
जब इंजीनियर सटीक घटकों के लिए बेरिलियम कॉपर और फॉस्फोर ब्रॉन्ज में से किसी एक को चुनते हैं, तो उनका निर्णय आमतौर पर कुछ महत्वपूर्ण प्रश्नों पर निर्भर करता है: क्या यह भाग लाखों फ्लेक्स चक्रों को झेल पाएगा? क्या इसे अधिक गर्म हुए बिना करंट प्रवाहित करने की आवश्यकता है? क्या यह थर्मल लोड के तहत स्प्रिंग बल को सहन कर सकता है?
C17200 बेरिलियम कॉपर और C51000/C52100 फॉस्फोर ब्रॉन्ज़ दोनों ही सिद्ध कॉपर-आधारित मिश्र धातुएँ हैं जिनका उपयोग कनेक्टर, स्प्रिंग, बुशिंग और विद्युत संपर्कों में किया जाता है। लेकिन वेनहींये दोनों परस्पर विनिमय योग्य हैं। गलत विकल्प चुनने से अक्सर प्रोटोटाइप में कई बदलाव, पुनः कार्य या - सबसे खराब स्थिति में - क्षेत्र में विफलताएँ हो सकती हैं।
सिम्बर मेटल में हम ASTM-प्रमाणित ग्रेड में दोनों मिश्र धातुओं का स्टॉक रखते हैं और हर सप्ताह इन्हें स्वयं ही तैयार घटकों में मशीनिंग करते हैं। वास्तविक डेटा और कारखाने के अनुभव से यही पता चलता है।
यांत्रिक शक्ति: C17200 और C51000 की वास्तविक तुलना
टेम्पर द्वारा तन्यता और उपज शक्ति
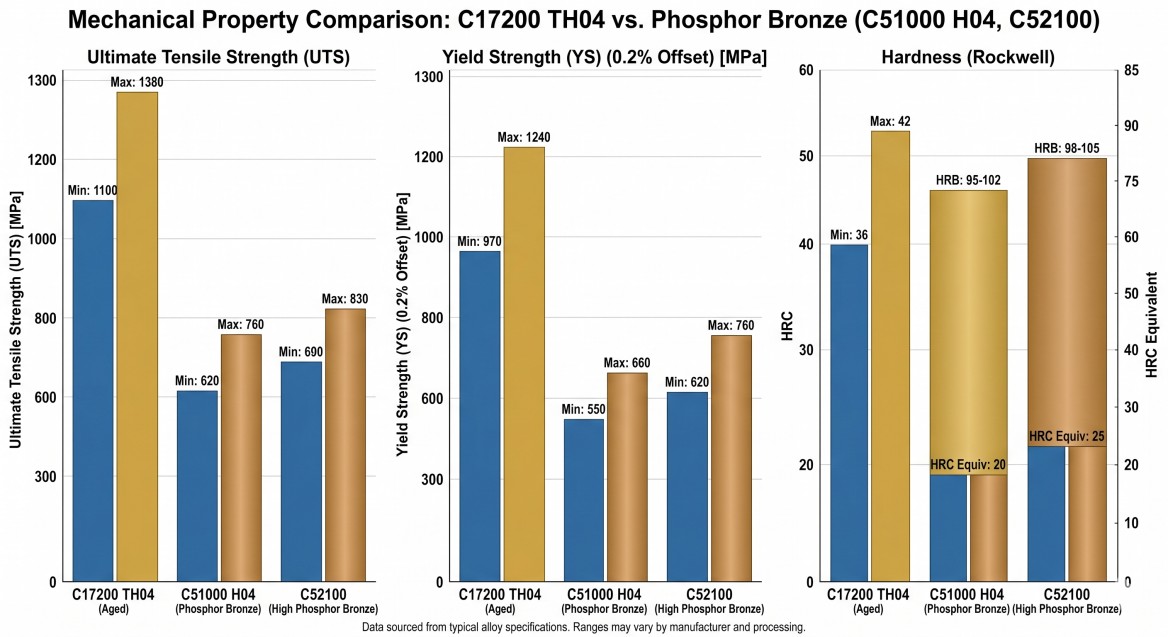
पीक एज्ड TH04 टेम्पर में C17200 की UTS (लगभग 180–220 ksi) 1240–1520 MPa तक पहुँच जाती है, और इसकी यील्ड स्ट्रेंथ 1210 MPa तक होती है। H04 हार्ड टेम्पर में C51000 की अधिकतम यील्ड स्ट्रेंथ 550–760 MPa तक होती है। C52100 (8% टिन) की यील्ड स्ट्रेंथ इससे थोड़ी अधिक यानी 690–860 MPa तक पहुँच जाती है।
बेरिलियम कॉपर प्रदान कर सकता है1.4–2 गुना अधिकतन्यता सामर्थ्य तुलना किए जा रहे टेम्पर पर निर्भर करती है। व्यावहारिक डिज़ाइन संख्या पूरी तरह से टेम्पर पर निर्भर करती है - मिल-हार्डन्ड TD02 और पूरी तरह से एज्ड TH04 एक ही UNS संख्या होने पर भी काफी भिन्न पदार्थ होते हैं।
कठोरता, प्रत्यास्थता मापांक और स्प्रिंग डिजाइन के निहितार्थ
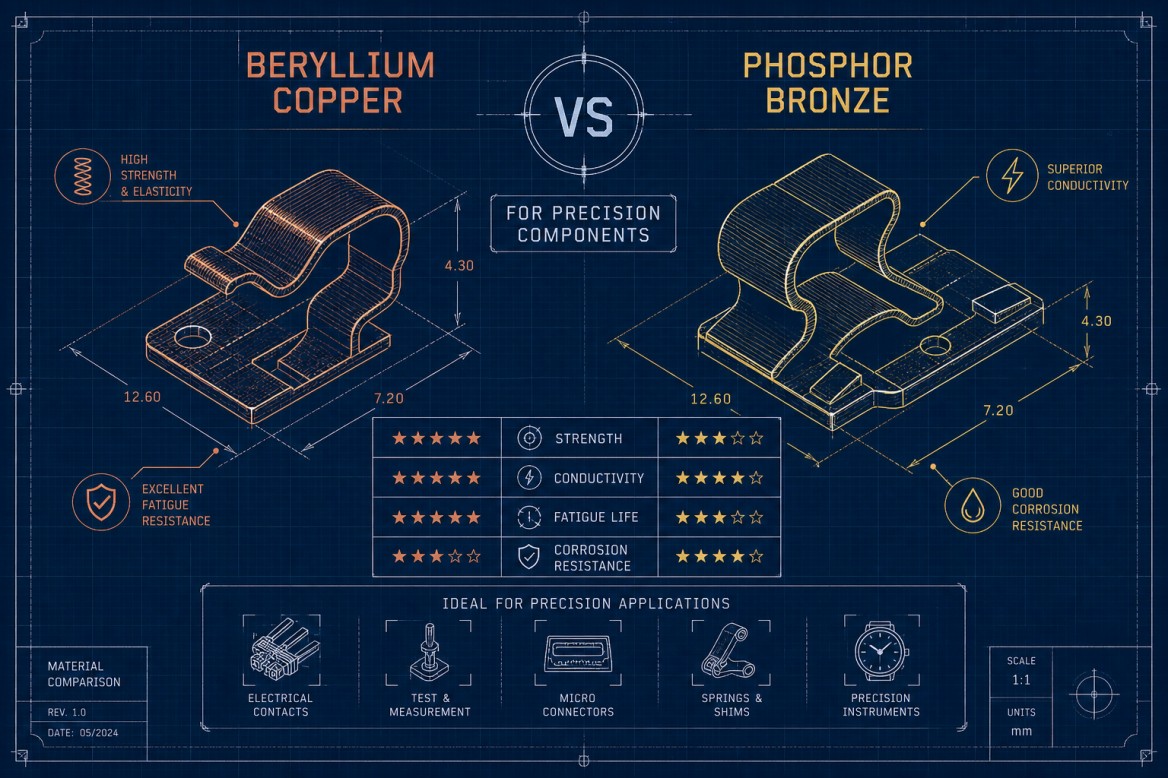
प्रत्यास्थ मापांक स्प्रिंग के डिज़ाइन को सीधे प्रभावित करता है। C17200 का प्रत्यास्थ मापांक 125–131 GPa होता है; जबकि फॉस्फोर ब्रॉन्ज़ का 103–117 GPa होता है। उच्च मापांक का अर्थ है प्रति इकाई विक्षेपण में अधिक संचित ऊर्जा, जिससे समान ज्यामिति पर अधिक कठोर स्प्रिंग बनती है।
कठोरता भी कुछ इसी तरह की कहानी बयां करती है: C17200 TH04 रॉकवेल C38–44 तक पहुंचता है, जबकि C51000 H04 रॉकवेल B70–85 तक पहुंचता है। इस अंतर का बुशिंग के घिसाव प्रतिरोध पर स्पष्ट प्रभाव पड़ता है।
फॉस्फोर ब्रॉन्ज़ केवल "कमज़ोर" नहीं है — यह कम मज़बूती और ज़्यादा लचीलेपन का एक अनूठा मेल है। एनीलिंग की अवस्था में C51000 40–60% तक खिंचाव प्राप्त कर सकता है, जबकि BeCu अपनी अधिकतम मज़बूती पर केवल 2–15% तक ही खिंचाव प्राप्त कर पाता है। जब आपके अनुप्रयोग में सटीक आकार और मध्यम यांत्रिक भार की आवश्यकता होती है, तो यह लचीलापन ही महत्वपूर्ण गुण बन जाता है।
थकान जीवन और चक्रीय लोडिंग प्रदर्शन
धीरज सीमाएँ और एसएन वक्र डेटा
इस तुलना में सबसे निर्णायक कारक थकान जीवन है। घूर्णनशील बेंडिंग थकान परीक्षणों में, BeCu मिश्र धातु 25 ने समतुल्य चक्रीय तनाव स्थितियों के तहत फॉस्फोर ब्रॉन्ज़ की तुलना में काफी लंबा थकान जीवन प्रदर्शित किया है - अक्सर तुलनीय तनाव आयामों पर कई गुना अधिक।
C17200 कमरे के तापमान पर घूर्णन बेंडिंग में 10⁷ चक्रों पर लगभग 442 MPa की सहनशीलता सीमा दर्शाता है, जो 350°C पर लगभग 400 MPa और 450°C पर 272 MPa तक गिर जाती है, जहाँ चरण संक्रमण कण सीमाओं को कमजोर कर देते हैं। फॉस्फोर ब्रॉन्ज़ में इस सीमा में कोई स्पष्ट सहनशीलता सीमा नहीं है।
देखेंबेरिलियम कॉपर पर एएसएम इंटरनेशनल के आंकड़ेइन मिश्र धातुओं की तुलना करते समय विस्तृत सामग्री व्यवहार और थकान संबंधी डेटा के लिए।
SN वक्र की ढलान आपके डिज़ाइन मार्जिन को निर्धारित करती है। BeCu का वक्र अधिक धीरे-धीरे नीचे की ओर जाता है, जिससे कम तनाव पर भी सार्थक थकान जीवन प्राप्त होता है। फॉस्फोर ब्रॉन्ज़ अपनी थकान सीमा तक जल्दी पहुँच जाता है, जिसका अर्थ है कि 10 मिलियन चक्रों की आवश्यकता पर समान चक्र लक्ष्य प्राप्त करने के लिए डिज़ाइन तनाव को काफी कम करना होगा।
तनाव से राहत और स्प्रिंग सेट
तनाव शिथिलता BeCu के लाभ को केवल कच्चे थकान मापों तक ही सीमित नहीं रखती। निरंतर भार या ऊष्मीय चक्रण के तहत, फॉस्फोर ब्रॉन्ज़ समय के साथ अपनी स्प्रिंग शक्ति खो देता है। BeCu 300°C से ऊपर भी अपने यांत्रिक गुणों को बनाए रखता है - यह रिले स्प्रिंग्स, बार-बार ऊष्मीय चक्रण के अधीन कनेक्टर संपर्कों और उच्च-आवृत्ति स्विचों के लिए महत्वपूर्ण है, जहाँ स्प्रिंग सेट की विफलता एक वास्तविक विफलता का कारण है, न कि केवल प्रयोगशाला का परिणाम।
विद्युत और तापीय चालकता की तुलना
IACS के मूल्य और अंतर के कारक
पुरानी अवस्था में C17200 धातु, टेम्पर और एजिंग चक्र के आधार पर 22-60% IACS प्रदान करती है। C51000 फॉस्फोर ब्रॉन्ज़ आमतौर पर 12-20% IACS के बीच होती है, जिसका प्रतिनिधि मान लगभग 15% है।
यह अंतर सीधे मिश्रधातु की संरचना से संबंधित है: 1.8–2% बेरिलियम, फॉस्फोरस के साथ संयुक्त 5–10% टिन की तुलना में तांबे के जालक को कम बाधित करता है। तापीय चालकता भी वीडेमैन-फ्रांज नियम के अनुसार इसी संबंध का पालन करती है। इन IACS मानों के आधार पर, BeCu की चालकता लगभग 130–170 W/m·K होती है, जबकि फॉस्फोर ब्रॉन्ज़ की चालकता लगभग 40–70 W/m·K होती है।
बेरिलियम कॉपर की चालकता और अनुप्रयोग संबंधी मार्गदर्शन का संक्षिप्त अवलोकन प्राप्त करने के लिए, इस सामग्री सारांश को देखें:AZoM बेरिलियम कॉपर का अवलोकन.
चालकता को घटक प्रकार से मिलाना
महत्वपूर्ण धारा प्रवाहित करने वाले संपर्कों और रिले स्प्रिंग्स के लिए, BeCu की चालकता का लाभ सीधे तौर पर उपयोगी होता है। उच्च चालकता का अर्थ है कम प्रतिरोधक तापन, जिससे संपर्क का जीवनकाल बढ़ता है और थकान को बढ़ाने वाले ऊष्मीय तनाव में कमी आती है।
बुशिंग और वियर पैड के मामले में चालकता अप्रासंगिक है। फ़िल्टर सरल है: यदि विनिर्देश में धारा वहन क्षमता या ऊष्मा अपव्यय का उल्लेख है, तो चालकता निर्णायक कारक है। यदि नहीं, तो इसे तुलना से हटा दें और लागत को प्राथमिकता दें।
मशीनेबिलिटी, फॉर्मेबिलिटी और हीट ट्रीटमेंट की आवश्यकताएं
ऊष्मा उपचार अनुसूची और निर्माण सीमाएँ
C17200 के लिए दो चरणों वाली तापीय प्रक्रिया आवश्यक है: 800-850°C पर विलयन एनीलिंग, जिसके बाद अधिकतम मजबूती प्राप्त करने के लिए 315°C पर 2-3 घंटे तक एज हार्डनिंग की जाती है। यह प्रक्रिया भट्टी की समय-सारणी, शमन समय और ओवरएजिंग के जोखिम जैसी जटिलताओं को बढ़ाती है।
फॉस्फोर ब्रॉन्ज़ अपने कार्यशील गुणों को केवल कोल्ड रिडक्शन के माध्यम से प्राप्त करता है। C51000 और C52100 को इसकी आवश्यकता होती है।कोई उम्र बढ़ने का चक्र नहींचाहे कुछ भी हो।
C17200 के लिए व्यावहारिक, अनुप्रयोग-केंद्रित ऊष्मा उपचार संदर्भ के लिए, इस तकनीकी मार्गदर्शिका को देखें।C17200 का ऊष्मा उपचार.
मिश्रधातु और टेम्पर के अनुसार निर्माण सीमाएँ भिन्न होती हैं। C17200 को एजिंग से पहले एनील्ड अवस्था में बनाना सबसे अच्छा होता है; TH04 टेम्पर में पूर्ण एजिंग के बाद मोड़ने से दरार पड़ने का खतरा होता है, विशेष रूप से बाहरी त्रिज्या पर। O टेम्पर में फॉस्फोर ब्रॉन्ज़ 0–1T तक की बेंड त्रिज्या को संभाल सकता है; H04 में यह C510 के लिए 4–6T और C521 के लिए 6–8T तक पहुँच जाता है।
मशीनिंग संबंधी सुझाव और बेरिलियम की सुरक्षा
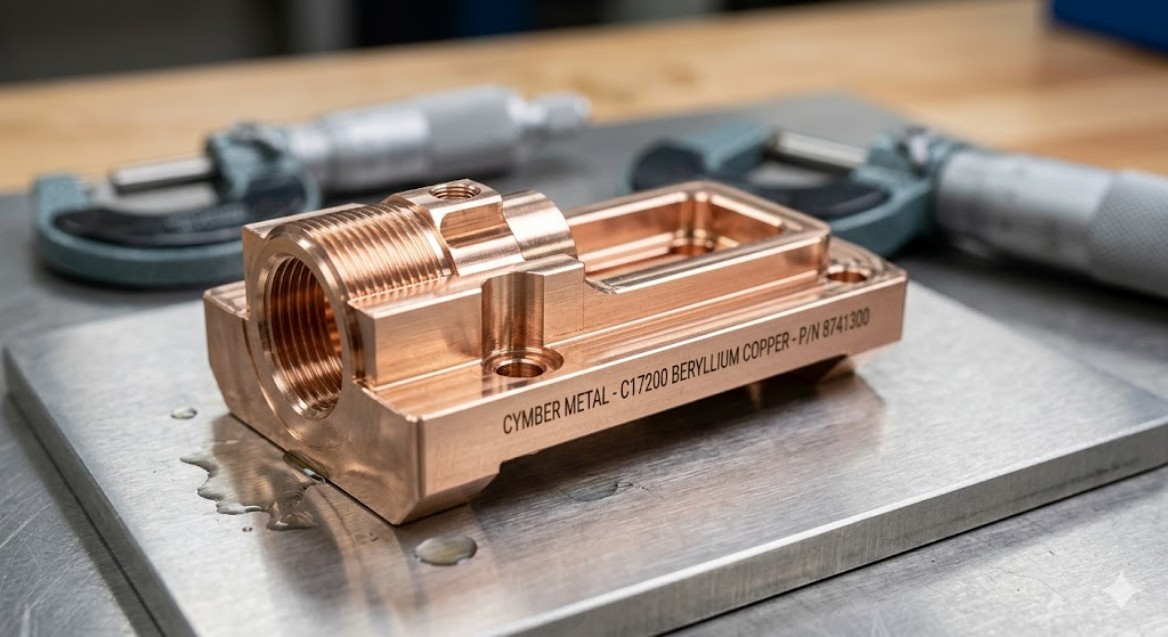
150–350 SFM की गति से कार्बाइड टूलिंग वाली मशीन C17200 पर फ्लड कूलेंट का उपयोग किया जाता है। जहां भी प्रक्रिया प्रवाह अनुमति देता है, मशीन की प्री-एजिंग की जाती है: एनील्ड सामग्री नरम होती है, साफ चिप निर्माण करती है और टूल के जीवनकाल को काफी बढ़ा देती है।
बेरिलियम के खतरे के लिए सीधे उपचार की आवश्यकता है, न कि इसे केवल एक मामूली टिप्पणी के रूप में प्रस्तुत करने की। BeCu की मशीनिंग से निकलने वाली बेरिलियम धूल साँस के माध्यम से शरीर में जाने पर गंभीर खतरा पैदा करती है और लंबे समय तक इसके संपर्क में रहने पर इसे कैंसरकारक माना जाता है। OSHA द्वारा निर्धारित वर्तमान अनुमेय जोखिम सीमा 0.2 μg/m³ TWA है, जबकि कार्रवाई स्तर 0.1 μg/m³ है। स्थानीय निकास वेंटिलेशन, HEPA फ़िल्टरेशन, इंजीनियरिंग एनक्लोजर और प्रमाणित हैंडलिंग प्रक्रियाएँ अनिवार्य हैं।
जो इंजीनियर सीएनसी मशीनिंग का काम ऐसे आपूर्तिकर्ता को आउटसोर्स करते हैं जो पहले से ही अनुरूप प्रोटोकॉल के तहत काम कर रहा है, वे अपने स्वयं के संयंत्र से सुरक्षा अनुपालन का बोझ हटा देते हैं। सिम्बर मेटल की सीएनसी मशीनिंग प्रक्रियाएं इन्हीं आवश्यकताओं को ध्यान में रखकर बनाई गई हैं।
नियामकीय अपेक्षाओं और OSHA बेरिलियम मानक के बारे में अधिक जानकारी के लिए, इस उद्योग सारांश की समीक्षा करें:OSHA का बेरिलियम मानक मार्गदर्शन.
2026 में लागत, लीड टाइम और सोर्सिंग
बेरिलियम कच्चे माल की उच्च सांद्रता और प्रसंस्करण की नियामक लागत के कारण, बेरिलियम की कीमत फॉस्फोर ब्रॉन्ज़ की तुलना में काफी अधिक (लगभग 25-40% अधिक) है। फॉस्फोर ब्रॉन्ज़ की इनपुट लागत में 2025-2026 तक उल्लेखनीय वृद्धि हुई है, और तांबे और टिन की ऊंची कीमतों के बने रहने की उम्मीद है। ऑटोमोटिव, एयरोस्पेस और रक्षा क्षेत्रों में प्रमाणित स्टॉक की मांग बढ़ने के कारण बेरिलियम की आपूर्ति सीमित हो जाती है और डिलीवरी में अधिक समय लगता है।
छोटे से मध्यम स्तर के उत्पादन के लिए, खरीद प्रक्रिया की जटिलता से अप्रत्यक्ष लागत बढ़ जाती है। प्रमाणित C17200 या C51000 स्ट्रिप प्राप्त करना और फिर एक अलग CNC मशीनिंग विक्रेता की योग्यता का निर्धारण करना समन्वय संबंधी अतिरिक्त बोझ, अतिरिक्त गुणवत्ता नियंत्रण जांच बिंदु और धीमी इंजीनियरिंग परिवर्तन प्रक्रिया को जन्म देता है।
सिम्बर मेटल में हम ASTM/AMS प्रमाणित ग्रेड में मिश्र धातुओं का स्टॉक रखते हैं और एक ही संयंत्र में तैयार सटीक घटकों का उत्पादन करते हैं। आप हमारी पूरी जानकारी देख सकते हैं।फीरोज़ा तांबायहां रेंज:बेरिलियम कॉपर उत्पादऔर हमाराफॉस्फोर कांस्य और कांस्य मिश्रधातुयहां विकल्प दिए गए हैं:फॉस्फोर कांस्य.
बेरिलियम कॉपर बनाम फॉस्फोर ब्रॉन्ज़ – व्यावहारिक निर्णय ढांचा
मिश्रधातु का चुनाव करते समय तीन प्रश्न महत्वपूर्ण भूमिका निभाते हैं:
- इस घटक को किस प्रकार के चक्रीय तनाव और थकान सहनशीलता की आवश्यकता है?
- क्या यह घटक करंट प्रवाहित करता है या इसे थर्मल प्रबंधन की आवश्यकता है?
- मशीनिंग और अनुपालन संबंधी अतिरिक्त लागतों सहित कुल लागत सहनशीलता क्या है?
| आवेदन प्रकार | अनुशंसित मिश्र धातु | पहला कारण |
|---|---|---|
| रिले स्प्रिंग्स, हाई-साइकिल स्नैप-एक्शन कॉन्टैक्ट्स | सी17200 | तापमान के कारण स्प्रिंग सेट का विफल होना प्रमुख विफलता का कारण है। |
| कठिन तापीय वातावरण में सटीक कनेक्टर | सी17200 | थकान प्रतिरोध और चालकता दोनों ही महत्वपूर्ण हैं। |
| बेयरिंग बुशिंग और थ्रस्ट वॉशर | सी51000 / सी52100 | थकान और चालकता कोई बाधक कारक नहीं हैं; लागत और ढलाई में आसानी फॉस्फोर ब्रॉन्ज़ के पक्ष में हैं। |
| निम्न-आवृत्ति स्प्रिंग संपर्क | सी51000 / सी52100 | फॉस्फोर ब्रॉन्ज़ क्षमता के भीतर चक्र गणना |
| मध्यम-ड्यूटी कनेक्टर संपर्क | या तो (विश्लेषण द्वारा) | यह चक्रों की संख्या और वर्तमान भार पर निर्भर करता है। |
दो सबसे आम गलत निर्णय विपरीत दिशाओं में चलते हैं: उच्च-चक्र स्प्रिंग के लिए फॉस्फोर कांस्य निर्दिष्ट करना और इसे जल्दी विफल होते देखना, या चालकता या थकान की आवश्यकता के बिना बुशिंग के लिए C17200 निर्दिष्ट करना और शून्य प्रदर्शन लाभ के लिए 40% प्रीमियम का भुगतान करना।
अक्सर पूछे जाने वाले प्रश्नों
क्या बेरिलियम कॉपर, फॉस्फोर ब्रॉन्ज से अधिक मजबूत होता है?जी हाँ, काफ़ी हद तक। पीक एज्ड TH04 टेम्पर में C17200 की UTS 1240–1520 MPa तक पहुँच जाती है, जबकि H04 में C51000 की UTS 550–760 MPa होती है — टेम्पर के आधार पर लगभग 1.4–2 गुना अधिक। फॉस्फोर ब्रॉन्ज़ अपनी उच्च डक्टिलिटी (पीक स्ट्रेंथ पर BeCu के 2–15% की तुलना में 40–60% एलॉन्गेशन) से इसकी भरपाई करता है, जिससे यह उन जगहों के लिए बेहतर है जहाँ टाइट फॉर्मिंग की आवश्यकता होती है।
उच्च-चक्र स्प्रिंग अनुप्रयोगों के लिए किस मिश्र धातु का थकान प्रतिरोध बेहतर है?बेरिलियम कॉपर C17200 कमरे के तापमान पर घूर्णन बेंडिंग में 10⁷ चक्रों पर लगभग 442 MPa की सहनशीलता सीमा दर्शाता है। फॉस्फोर ब्रॉन्ज़ में समतुल्य तनाव स्तरों पर कोई सुस्पष्ट सहनशीलता सीमा नहीं होती है।
क्या विशेष सावधानियों के बिना फॉस्फोर ब्रॉन्ज की मशीनिंग करना सुरक्षित है?जी हां। मानक मशीनिंग में फॉस्फोर ब्रॉन्ज़ से साँस लेने का कोई खास खतरा नहीं होता। बेरिलियम कॉपर के लिए सख्त नियंत्रण की आवश्यकता होती है (OSHA PEL 0.2 μg/m³ TWA)। BeCu मशीनिंग को किसी प्रमाणित आपूर्तिकर्ता को आउटसोर्स करने से आपकी सुविधा से यह अनुपालन बोझ हट जाता है।
फॉस्फोर ब्रॉन्ज कब बेरिलियम कॉपर से अधिक उपयुक्त विकल्प साबित होता है?जिन अनुप्रयोगों में उच्च थकान आवश्यकताओं या वर्तमान-वहन विनिर्देशों की आवश्यकता नहीं होती है - जैसे कि बुशिंग, थ्रस्ट वॉशर, निर्मित ब्रैकेट, निम्न-आवृत्ति स्प्रिंग संपर्क - उनके लिए फॉस्फोर कांस्य आमतौर पर 25-40% कम सामग्री लागत पर पर्याप्त प्रदर्शन प्रदान करता है और इसके लिए किसी भी प्रकार के ताप उपचार चक्र की आवश्यकता नहीं होती है।
क्या मुझे दोनों मिश्र धातुओं को एक ही आपूर्तिकर्ता से तैयार पुर्जों में मशीनीकृत करवाने का अवसर मिल सकता है?जी हां। सिम्बर मेटल एएसटीएम/एएमएस प्रमाणित ग्रेड में सी17200 और सी51000/सी52100 का स्टॉक रखता है और तैयार परिशुद्ध घटकों का उत्पादन स्वयं करता है। सामग्री और मशीनिंग दोनों के लिए एक ही आपूर्तिकर्ता होने से योग्यता संबंधी लागत कम हो जाती है और इंजीनियरिंग परिवर्तन चक्र तेज हो जाते हैं।
अंतिम विचार
सटीक घटकों के लिए बेरिलियम कॉपर और फॉस्फोर ब्रॉन्ज़ में से किसी एक को चुनते समय तीन परस्पर संबंधित कारकों पर विचार करना होता है: थकान प्रतिरोध, चालकता की आवश्यकताएं और स्वामित्व की कुल लागत। BeCu मजबूती, थकान प्रतिरोध और चालकता के मामले में बेहतर है। वहीं, फॉस्फोर ब्रॉन्ज़ लागत, निर्माण क्षमता और प्रक्रिया की सरलता के मामले में बेहतर है।
धातु काटने से पहले मिश्र धातु का चुनाव सही तरीके से कर लें। ऊपर दिए गए आंकड़े आपको यह निर्णय लेने में मदद करेंगे।
सिम्बर मेटल में, हम दोनों मिश्र धातुओं का सत्यापित स्टॉक रखते हैं और बिना किसी दूसरे विक्रेता की आवश्यकता के उन्हें तैयार पुर्जों में परिवर्तित करते हैं। इस चरण में सही सामग्री का चयन करना, आगे चलकर लागत कम करने के किसी भी प्रयास से कहीं अधिक लाभ प्रदान करता है।
क्या आप अपनी ड्राइंग की समीक्षा के लिए तैयार हैं? इसे हमें भेजें — हम आपको सही मिश्र धातु, यथार्थवादी सहनशीलता और एक स्पष्ट समयसीमा पर सीधा और व्यावहारिक सुझाव देंगे।
सटीक कॉपर मिश्र धातु घटकों के लिए सहायता हेतु हमसे संपर्क करें
पोस्ट करने का समय: 11 मई 2026