
प्रकाशन तिथि: 14 अगस्त, 2026
लेखक: हू यानवेई, सिम्बर मेटल तकनीकी विशेषज्ञ
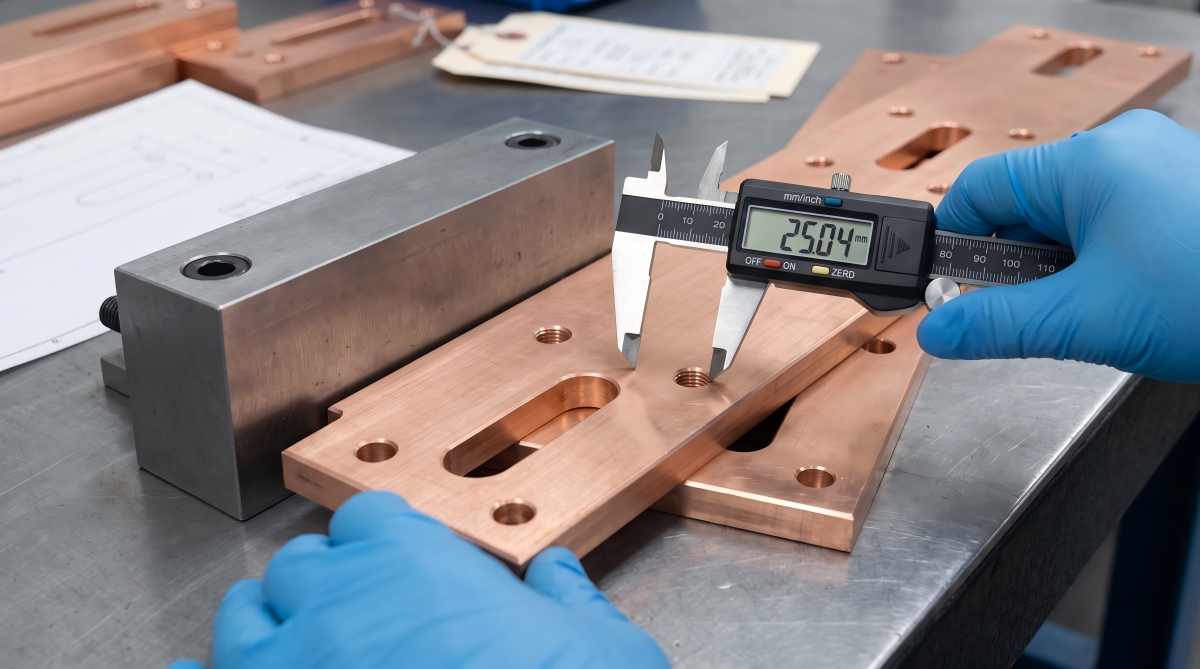
सही ग्रेड और चालकता रिपोर्ट के साथ आने वाली कॉपर बसबार प्लेट भी असेंबली लाइन को रोक सकती है।
आम तौर पर होने वाली विफलता बेहद सामान्य होती है: हर छेद का व्यास निरीक्षण में खरा उतरता है, लेकिन पैटर्न को बिना मशीनिंग वाले किनारे से मापा गया था, प्लेटिंग के कारण क्लीयरेंस कम हो गया था, या निरीक्षण के दौरान प्लेट को सपाट करके दबाया गया था और छोड़ने के बाद वह वापस अपनी जगह आ गई। खरीद टीम ने कोटेशन पर बचत की। उत्पादन विभाग ने हाथ से रीमिंग, अस्वीकृत आवरणों और तत्काल प्रतिस्थापन शिपमेंट का खर्च उठाया।
यही तो असल काम हैकॉपर बसबार प्लेट का कस्टम निर्माणयह केवल तांबा काटना और छेद करना नहीं है। आपूर्तिकर्ता को विद्युत, यांत्रिक और संयोजन संबंधी आवश्यकताओं को एक नियंत्रित सामग्री मार्ग, डेटम सिस्टम, मशीनिंग अनुक्रम, सतह विनिर्देश और निरीक्षण योजना में परिवर्तित करना होगा।
इस गाइड में, "बसबार प्लेट" शब्द का अर्थ तांबे की प्लेट या आयताकार बार से करंट ले जाने वाली बसबार बनाना है। "बसबार प्लेट" एक विश्व स्तर पर मानकीकृत उत्पाद रूप नहीं है। प्लेट के रूप में खरीदा गया भाग और बसबार या आयताकार बार के रूप में खरीदा गया भाग अलग-अलग सामग्री मानकों और मिलिंग टॉलरेंस के अंतर्गत आ सकते हैं, भले ही तैयार ड्राइंग समान दिखती हों।
सिम्बर मेटल के पास एक व्यावसायिक पृष्ठ हैकॉपर बसबार प्लेट का कस्टम निर्माणयह मार्गदर्शिका उन कठिन प्रश्नों का समाधान करती है जिन्हें किसी ड्राइंग को थोक खरीद आदेश में बदलने से पहले हल किया जाना चाहिए।
संक्षिप्त उत्तर: कस्टम बसबार की गुणवत्ता को कौन नियंत्रित करता है?
विश्वसनीय कॉपर बसबार प्लेट के कस्टम निर्माण के लिए पाँच नियंत्रणों की आवश्यकता होती है: सत्यापित सामग्री और टेम्पर, एक कार्यात्मक डेटम योजना, केवल व्यास के बजाय छेद की स्थिति, मापने योग्य किनारे और सतह की आवश्यकताएं, और निर्माण प्रक्रिया के अनुरूप निरीक्षण योजना। प्लेटिंग, स्ट्रेटनिंग, तापमान और पैकेजिंग को टॉलरेंस बजट में शामिल किया जाना चाहिए क्योंकि इनमें से प्रत्येक अंतिम आयाम, समतलता या असेंबली फिट को प्रभावित कर सकता है।
एक ही सहनशीलता मानकर हर समस्या का समाधान न खोजें। यह परिभाषित करें कि कौन से भाग करंट प्रवाहित करते हैं, असेंबली को सही जगह पर रखते हैं, इन्सुलेशन की सुरक्षा करते हैं, या केवल क्लीयरेंस के लिए मौजूद हैं। फिर मशीनिंग और निरीक्षण पर पैसा वहीं खर्च करें जहां विफलता वास्तव में नुकसान पहुंचा सकती है।
विषयसूची
- तांबे की कीमत से नहीं, चित्र से शुरुआत करें।
- सामग्री का प्रकार और तांबे का ग्रेड
- एक कार्यात्मक टॉलरेंस स्टैक बनाएं
- छेद की सटीकता और प्रक्रिया चयन
- समतलता और मापन तापमान
- सतह की फिनिश और प्लेटिंग अनुक्रम
- निरीक्षण और आपूर्तिकर्ता साक्ष्य
- कुल भूमि लागत
- आरएफक्यू चेकलिस्ट
- अक्सर पूछे जाने वाले प्रश्नों
तांबे की कीमत से नहीं, चित्र से शुरुआत करें।
कम कीमत प्रति किलोग्राम होने से यह पता नहीं चलता कि क्या कृत्रिम बसबार बिना ड्रिल के कैबिनेट में प्रवेश कर पाएगा।
मेरे अनुभव के अनुसार, आरएफक्यू की समीक्षा करते समय मैंने पाया है कि सबसे महंगे ड्राइंग हमेशा सटीक नहीं होते। ये वे ड्राइंग होते हैं जिनमें हर आयाम को महत्वपूर्ण दिखाया जाता है, लेकिन कार्यात्मक संबंध स्पष्ट नहीं होते। "जब तक अन्यथा निर्दिष्ट न हो, +/-0.05 मिमी" जैसा एक नोट सीएनसी मशीनिंग और पार्ट के संपूर्ण निरीक्षण को अनिवार्य कर सकता है, फिर भी माउंटिंग इंटरफ़ेस के सापेक्ष होल पैटर्न को नियंत्रित करने में विफल रहता है।
आपूर्तिकर्ता द्वारा कोटेशन देने से पहले, ड्राइंग को चार सवालों के जवाब देने चाहिए:
- कौन से फलक और किनारे आधार बिंदु A, B और C स्थापित करते हैं?
- कौन से छेद पुर्जे की स्थिति निर्धारित करते हैं, और कौन से छेद केवल बोल्ट के लिए जगह प्रदान करते हैं?
- क्या मापन के नियम चढ़ाने, मोड़ने और सीधा करने से पहले या बाद में लागू होते हैं?
- क्या समतलता का मूल्यांकन मुक्त अवस्था में किया जाता है या भाग के अवरोधित होने पर?
एक वेबसाइट का उदाहरणपावर कैबिनेट के लिए कस्टम कॉपर बसबार निर्माणयह व्यावसायिक उत्पाद श्रेणी को दर्शाता है। यह नियंत्रित आरेख का विकल्प नहीं है। कैबिनेट की ज्यामिति, जोड़ का डिज़ाइन, धारा, तापमान वृद्धि, इन्सुलेशन क्लीयरेंस और मिलान हार्डवेयर परियोजना-विशिष्ट ही रहते हैं।
| चित्र चूक | आपूर्तिकर्ता क्या अनुमान लगा सकता है | खरीदार को क्या प्राप्त होता है |
|---|---|---|
| कोई कार्यात्मक डेटा नहीं | सुविधाजनक कच्चे किनारों से छेद के स्थानों को मापा गया | सही छेद का आकार, गलत संयोजन स्थिति |
| प्रत्येक आयाम पर एक सख्त सहनशीलता | आवश्यकता हो या न हो, पूर्ण मशीनिंग और निरीक्षण। | स्पष्ट जोखिम प्राथमिकता के अभाव में रूपांतरण लागत अधिक है। |
| कोई अंतिम शर्त नोट नहीं | प्लेटिंग या बेंडिंग से पहले आयामों की जांच की जाती है | वे पुर्जे जो प्रक्रिया में सफल होते हैं लेकिन असेंबली में असफल हो जाते हैं |
| केवल "सभी किनारों को चिकना करें" | आपूर्तिकर्ता द्वारा चयनित किनारे की स्थिति | छिद्र की दिशा या नुकीला किनारा जो इन्सुलेशन को नुकसान पहुंचाता है |
| सतह की फिनिश को केवल "चमकीला" बताया गया है। | कॉस्मेटिक पॉलिशिंग | अनियंत्रित संपर्क व्यवहार वाला आकर्षक भाग |
| कोई निरीक्षण विधि नहीं | आपूर्तिकर्ता गेज और फिक्स्चर का चयन करता है | खरीदार और आपूर्तिकर्ता अलग-अलग परिणाम माप सकते हैं। |
कॉपर बसबार प्लेट का कस्टम निर्माण सामग्री के सांचे से शुरू होता है।
प्लेट, शीट, फ्लैट बार और पूर्व-आकारित बसबार स्टॉक विनिमेय क्रय विवरण नहीं हैं। इनकी मोटाई सहनशीलता, किनारे की स्थिति, टेम्पर, अवशिष्ट तनाव, चौड़ाई नियंत्रण और लागू सामग्री मानक भिन्न हो सकते हैं।
कई उच्च-धारा वाले घटकों के लिए, खरीदार C11000 इलेक्ट्रोलाइटिक टफ-पिच कॉपर या C10200 ऑक्सीजन-मुक्त कॉपर से शुरुआत करते हैं। इनमें से किसी भी ग्रेड का चयन केवल "शुद्ध" शब्द के आधार पर नहीं किया जाना चाहिए।
C11000 का व्यापक रूप से विद्युत सेवाओं में उपयोग किया जाता है। C10200 पर तब विचार किया जा सकता है जब ऑक्सीजन से संबंधित प्रसंस्करण व्यवहार महत्वपूर्ण हो। C10100 तब उपयुक्त हो सकता है जब उच्च शुद्धता वाले ऑक्सीजन-मुक्त इलेक्ट्रॉनिक ग्रेड की आवश्यकता हो। सही चुनाव लागू मानक, चालकता, निर्माण, संयोजन, वातावरण और प्रमाण पत्र की आवश्यकता पर निर्भर करता है।
20°C पर, 100% IACS लगभग 58 MS/m के बराबर होता है। यह संख्या उपयोगी है, लेकिन इससे समतलता, छेद की स्थिति, संपर्क प्रतिरोध या तैयार पुर्जे की गुणवत्ता सिद्ध नहीं होती। प्रत्येक तांबे की प्लेट का मान समान मानने के बजाय, आवश्यक न्यूनतम चालकता और परीक्षण विधि निर्दिष्ट करें।
संदर्भ के लिए, सिम्बर मेटल की समीक्षा करें।शुद्ध तांबे की बसबार सामग्रीऔरतांबे की प्लेट के विकल्प.
ASTM B187/B187M आमतौर पर तांबे की बस बार, रॉड और आकृतियों से संबंधित है, जबकि ASTM B152/B152M तांबे की शीट, स्ट्रिप, प्लेट और रोल्ड बार को कवर करता है। ASTM B248/B248M गढ़े हुए तांबे की प्लेट, शीट, स्ट्रिप और रोल्ड बार के लिए सामान्य आवश्यकताएं प्रदान करता है।
यूरोपीय विशिष्टताओं में, EN 13601 विद्युत प्रयोजनों के लिए तांबे की छड़, बार और तार से संबंधित हो सकता है, जबकि EN 13599 विद्युत प्रयोजनों के लिए प्लेट, शीट और स्ट्रिप से संबंधित है।
खरीद आदेश में एक ही शासी ग्रेड, मानक, स्वभाव और रूप की पहचान होनी चाहिए, न कि विभिन्न प्रणालियों को स्वतः समतुल्य मानना चाहिए।
केवल IACS और अनुप्रस्थ काट क्षेत्रफल के आधार पर ही वर्तमान रेटिंग की गणना न करें। अनुमेय धारा और तापमान वृद्धि AC या DC ड्यूटी, परिवेश तापमान, आवरण वेंटिलेशन, सतह और निकटता प्रभाव, जोड़ प्रतिरोध, शॉर्ट-सर्किट बल और असेंबली ज्यामिति पर भी निर्भर करती है। प्लेटिंग एक इंटरफ़ेस का प्रबंधन करती है; इसे उपयोगी तांबे के धारा-वाहक अनुभाग के रूप में नहीं गिना जाना चाहिए।
| सामग्री या रूप संबंधी निर्णय | खरीदार लाभ | निर्माण घर्षण की जाँच करने के लिए | आरएफक्यू विवरण |
|---|---|---|---|
| C11000 विद्युत तांबा | कई बसबार अनुप्रयोगों के लिए परिचित उच्च-चालकता मार्ग | तापमान और ऑक्सीजन से संबंधित संयोजन सीमाएं प्रक्रिया के अनुरूप होनी चाहिए। | मिश्रधातु, मानक, स्वभाव और न्यूनतम चालकता |
| C10200 ऑक्सीजन-मुक्त तांबा | संबंधित प्रसंस्करण या सेवा आवश्यकताओं के लिए कम ऑक्सीजन सामग्री | यदि ऑक्सीजन का व्यवहार अप्रासंगिक है तो उच्च सामग्री लागत से कोई लाभ नहीं हो सकता है। | मिश्रधातु का नाम, उत्पाद मानक और प्रमाण पत्र |
| लुढ़की हुई प्लेट | चौड़े या गैर-मानक प्रोफाइल के लिए व्यावहारिक | मोटाई, समतलता और अवशिष्ट तनाव मशीनिंग को प्रभावित करते हैं। | मोटाई सहनशीलता, समतलता और मशीनिंग भत्ता |
| फ्लैट बार या बसबार स्टॉक | बार-बार दोहराए जाने वाले आयताकार खंडों के लिए कुशल | चौड़ाई और किनारे की स्थिति डेटम के चयन को सीमित कर सकती है। | चौड़ाई, मोटाई, किनारे की त्रिज्या और सरलता |
| नरम या एनील्ड अवस्था | मोड़ने और आकार देने में आसानी | हैंडलिंग में अधिक विकृति और क्लैम्पिंग संवेदनशीलता | टेम्पर, बेंड रूट और अंतिम समतलता की स्थिति |
| कठोर स्वभाव | कुछ ज्यामितियों में बेहतर हैंडलिंग कठोरता | उच्च निर्माण बल और संभावित स्प्रिंगबैक | टेम्पर, बेंड रेडियस और यांत्रिक-गुण सीमाएं |
विद्युत-सामग्री पर व्यापक चर्चा के लिए, निम्नलिखित लेख देखें।बसबार असेंबली के लिए विद्युत तांबे की प्लेट के पैरामीटरइसमें चालकता, मोटाई और प्लेट की गुणवत्ता शामिल है। यह निर्माण मार्गदर्शिका सामग्री प्रमाणपत्र के बाद शुरू होती है।
एक कार्यात्मक टॉलरेंस स्टैक बनाएं
सहनशीलता का निर्धारण असेंबली के कार्य के अनुसार होना चाहिए, न कि खरीदार की ड्राइंग को सटीक दिखाने की इच्छा के अनुसार।
सबसे पहले एक स्थिर डेटम योजना का उपयोग करें। डेटम A अक्सर मुख्य माउंटिंग या संपर्क तल होता है। डेटम B और C मशीनीकृत किनारे, लोकेटिंग होल या अन्य दोहराए जाने योग्य विशेषताएं हो सकती हैं। कच्चे कटे हुए किनारे, गोल कोने और लचीली सतहें खराब डेटम होती हैं, जब तक कि ड्राइंग में स्पष्ट रूप से यह परिभाषित न किया गया हो कि उन्हें कैसे सिम्युलेट किया जाएगा।
फिर आयामों को चार स्तरों में विभाजित करें:
- संयोजन के लिए महत्वपूर्ण विशेषताएं: स्थान निर्धारण छेद, जोड़ पैड, मिलान चरण और इन्सुलेशन इंटरफेस।
- विद्युतीय विशेषताएं: धारा-वाहक अनुप्रस्थ काट, संपर्क अतिभार और प्लेटेड संपर्क क्षेत्र।
- सामान्य विनिर्माण विशेषताएं: बाहरी प्रोफाइल, क्लीयरेंस होल और गैर-कार्यात्मक कटआउट।
- कॉस्मेटिक विशेषताएं: दिखावट संबंधी सीमाएं जो फिट या वर्तमान स्थिति को नियंत्रित नहीं करती हैं।
नीचे दिए गए मान व्यावहारिक हैं।आरएफक्यू के शुरुआती बिंदु, सार्वभौमिक स्वीकृति सीमाएं नहीं और न ही सिम्बर मेटल की गारंटी।अंतिम सहनशीलता भाग के आकार, तांबे की संरचना, मोटाई, प्रक्रिया मार्ग, चढ़ाने के क्रम, मात्रा, आधार योजना और निरीक्षण विधि पर निर्भर करती है, और इसे ड्राइंग के अनुसार सत्यापित किया जाना चाहिए।
| विशेषता | संभावित आरएफक्यू पर चर्चा शुरू करना | खरीददार को इसे क्यों योग्य बनाना होगा |
|---|---|---|
| लेजर या वॉटरजेट कटिंग द्वारा काटा गया बाहरी प्रोफाइल | +/-0.20 से +/-0.50 मिमी | लंबे पुर्जे, मोटी प्लेट, केर्फ, टेपर, हीट इनपुट और एज फिनिशिंग में परिवर्तन की क्षमता |
| सीएनसी-मशीनयुक्त डेटम एज या स्थानीय स्टेप | +/-0.10 से +/-0.20 मिमी | अधिक सटीक मानों के लिए स्थिर फिक्सचरिंग, नियंत्रित तापमान और एक परिभाषित माप सेटअप की आवश्यकता होती है। |
| सीएनसी-ड्रिल्ड क्लीयरेंस होल व्यास | +/-0.05 से +/-0.10 मिमी | ड्रिल का आकार, निकास बर्र, कोटिंग और गेज विधि परिणाम को प्रभावित करते हैं। |
| लेजर-कट या पंच किए गए क्लीयरेंस होल का व्यास | +/-0.10 से +/-0.25 मिमी | मोटाई-से-छेद अनुपात, डाई घिसाव, टेपर और मैल परिणाम को प्रभावित कर सकते हैं। |
| रीम्ड लोकेटिंग होल | H7 जैसी उपयुक्त क्लास का उपयोग केवल तभी किया जाना चाहिए जब फ़ंक्शन को इसकी आवश्यकता हो। | केवल छेद का आकार ही स्थिति या मिलान-स्टैक त्रुटि को नियंत्रित नहीं करता है। |
| सामान्य असेंबली-होल पैटर्न | परिभाषित डेटम से वास्तविक स्थिति क्षेत्र का व्यास 0.20 से 0.30 मिमी तक होता है। | बड़ी या लचीली प्लेटों के लिए अलग ज़ोन और प्रतिबंधित-अवस्था परिभाषा की आवश्यकता हो सकती है। |
| महत्वपूर्ण लोकेटिंग-होल पैटर्न | परिभाषित डेटम से वास्तविक स्थिति क्षेत्र का व्यास 0.10 से 0.15 मिमी तक होता है। | 0.05 मिमी या उससे कम व्यास एक उच्च लागत वाली विशेषता है जिसके लिए प्रक्रिया-क्षमता समीक्षा की आवश्यकता होती है। |
| सामान्य सीएनसी सतह | प्रारंभिक चर्चा के बिंदु के रूप में Ra अधिकतम 3.2 माइक्रोमीटर है। | माप की दिशा और कटऑफ को परिभाषित किया जाना चाहिए। |
| महत्वपूर्ण संपर्क पैड | प्रारंभिक चर्चा के बिंदु के रूप में Ra अधिकतम 1.6 माइक्रोमीटर है। | जोड़ का प्रतिरोध समतलता, ऑक्साइड, चढ़ावा, दबाव और सफाई पर भी निर्भर करता है। |
| महत्वपूर्ण छेद या संपर्क-क्षेत्र बर्र | अधिकतम बर्र लगभग 0.05 मिमी | बर्र की दिशा और निरीक्षण विधि को भी परिभाषित किया जाना चाहिए। |
| सामान्य बाहरी किनारे का बर्र | 0.2 से 0.5 मिमी x 45-डिग्री चैम्फर के बाद अधिकतम अवशिष्ट बर्र लगभग 0.10 मिमी, या निर्दिष्ट होने पर R0.2 से R0.5। | इन्सुलेशन, क्रीपेज और मिलान सतहों के लिए अलग-अलग सीमा की आवश्यकता हो सकती है। |
| स्थानीय संपर्क-पैड समतलता | एक निर्धारित 100 मिमी पैड पर 0.10 से 0.20 मिमी; उच्च मांग वाली चर्चा के लिए 0.05 से 0.10 मिमी | केवल कार्यात्मक पैड को नियंत्रित करें और समर्थन स्थिति को परिभाषित करें |
| एक लंबी पतली बसबार की स्थानीय मुक्त-अवस्था समतलता | किसी भी परिभाषित 300 मिमी निरीक्षण अवधि के भीतर 0.20 से 0.50 मिमी तक का अंतर, आरएफक्यू चर्चा बिंदु के रूप में। | मूल्यांकन विंडो और समर्थन स्थिति को परिभाषित करें, और पूरे भाग की लंबाई में एक अलग समग्र समतलता सीमा निर्दिष्ट करें। |
जब दो लोकेटिंग होल अनिश्चित किनारों से थोड़ा हटकर हों, तो सजावटी कोने पर +/-0.05 मिमी के लिए भुगतान न करें। केवल महत्वपूर्ण विशेषताओं पर ही सख्त नियंत्रण लागू करें, और सामान्य आयामों को चयनित कटिंग रूट के अनुरूप टॉलरेंस दें।
सिम्बर मेटल का सार्वजनिककॉपर सीएनसी मशीनिंग सपोर्टयह प्रक्रिया का संदर्भ प्रदान करता है। प्रत्येक टॉलरेंस के लिए अभी भी ड्राइंग की समीक्षा आवश्यक है क्योंकि 5 मिमी की छोटी प्लेट और 1,500 मिमी की लचीली बसबार एक ही मशीनिंग कार्य की तरह व्यवहार नहीं करती हैं।
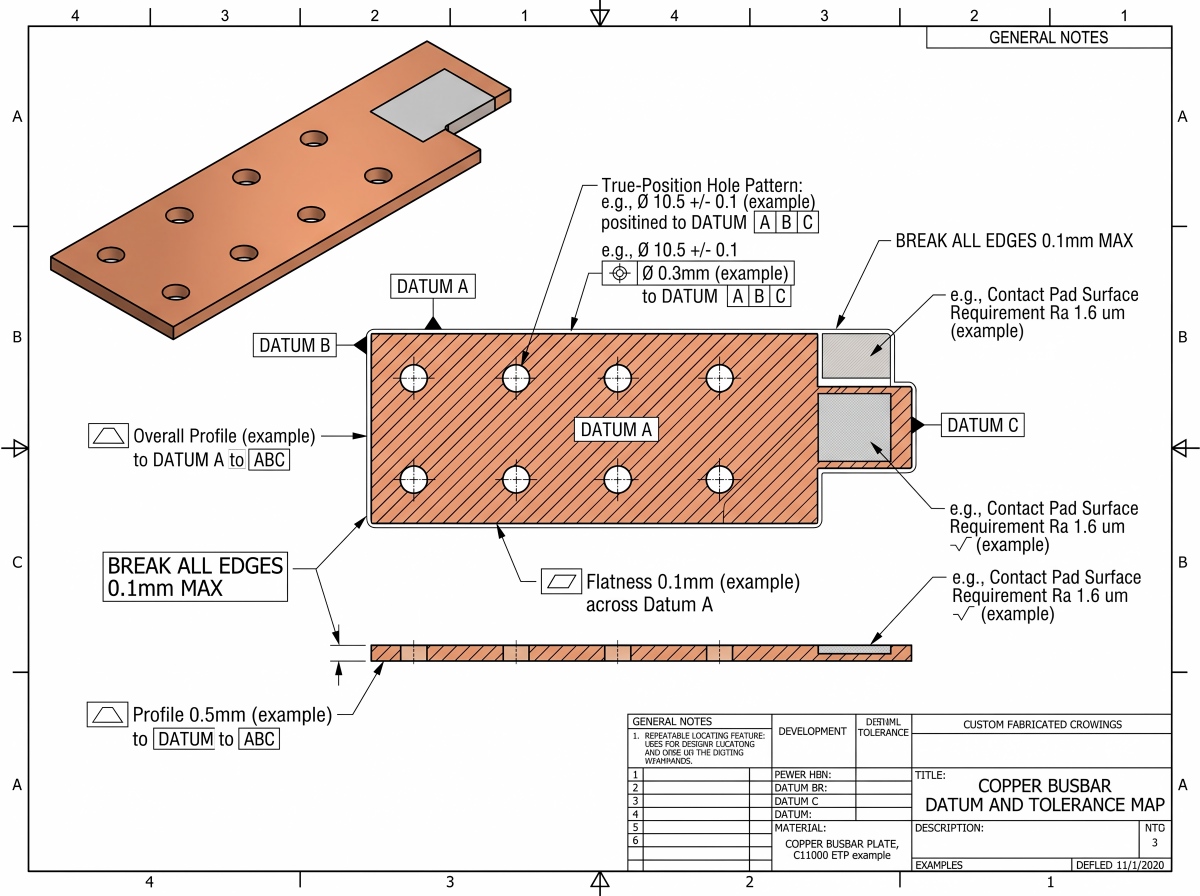
छेद की सटीकता छेद के व्यास से अधिक महत्वपूर्ण है।
किसी छेद से बोल्ट का गुजरना यह साबित नहीं करता कि बसबार सही ढंग से फिट बैठता है।
छेद का व्यास, स्थितिगत सहनशीलता, मूल पिच, किनारे की दूरी, काउंटरसिंक ज्यामिति और बर्र की स्थिति विभिन्न डिजाइन संबंधी चिंताओं को दूर करती है।
जब होल-एक्सिस की स्थिति को डेटम A के संदर्भ में लिया जाता है, तो स्थितिगत सहनशीलता अक्ष अभिविन्यास को भी नियंत्रित करती है। लंबवतता नियंत्रण को केवल तभी अलग से जोड़ें जब यह किसी स्वतंत्र कार्यात्मक आवश्यकता को पूरा करता हो।
व्यास गेज से 11.0 मिमी का छेद सिद्ध हो सकता है जबकि छेद का केंद्र मिलान टर्मिनल से 0.8 मिमी दूर हो। ये दोनों बातें सही हो सकती हैं।
निर्देशांक सहनशीलता भी ज्यामितीय सहनशीलता से भिन्न व्यवहार करती है। यदि किसी छेद का केंद्र X +/-0.10 मिमी और Y +/-0.10 मिमी के बीच स्थित है, तो उसका केंद्र 0.20 x 0.20 मिमी के वर्ग के भीतर कहीं भी स्थानांतरित हो सकता है।
किसी कोने पर अधिकतम त्रिज्या विचलन लगभग 0.141 मिमी होता है। 0.20 मिमी व्यास का एक वास्तविक स्थिति क्षेत्र केवल 0.10 मिमी त्रिज्या विचलन की अनुमति देता है। ये दोनों बिंदु समतुल्य नहीं हैं।
बार-बार दोहराए जाने वाले छेद पैटर्न के लिए, एक ही संबंध पर +/- समन्वय सहनशीलता का एक और सेट जोड़ने के बजाय, A, B और C के सापेक्ष वास्तविक स्थिति के साथ-साथ बुनियादी आयामों का उपयोग करें।
अधिकतम सामग्री की स्थिति ASME Y14.5-आधारित ड्राइंग के तहत क्लीयरेंस होल के लिए उपयोगी बोनस टॉलरेंस प्रदान कर सकती है, लेकिन इसका उपयोग तभी किया जाना चाहिए जब इंजीनियरिंग टीम मिलान की स्थिति को समझती हो।
संपर्क पैड के लिए स्थानीय समतलता, विपरीत कार्यात्मक सतह के लिए A के समानांतरता, और जहां उपयुक्त हो, नियंत्रित बाहरी आकृति के लिए प्रोफ़ाइल का उपयोग करें। ISO GPS ड्राइंग के अंतर्गत, ISO 1101, ISO 5459 और घोषित विनिर्देश सिद्धांतों को सुसंगत रूप से लागू करें। ASME और ISO प्रतीक प्रणालियों को आपस में न मिलाएं।
फ़ंक्शन से होल प्रोसेस चुनें
| प्रक्रिया | सर्वोत्तम वाणिज्यिक उपयोग | सटीकता या गुणवत्ता घर्षण | बैच अर्थशास्त्र |
|---|---|---|---|
| छिद्रण | स्थिर आयतन पर बार-बार छेद और प्रोफाइल | रोलओवर, डाई क्लीयरेंस, टेपर, बर्र की दिशा और टूल वियर | टूलिंग की लागत अधिक मात्रा में उत्पादन करने पर तो प्रतिफल दे सकती है, लेकिन डिजाइन में बदलाव करने के लिए यह अप्रभावी है। |
| सीएनसी ड्रिलिंग या मिलिंग | मिश्रित विशेषताएं, छोटे बैच और नियंत्रित छेद पैटर्न | चक्र समय, चिप नियंत्रण, निकास बर्र और फिक्स्चर की गति | इसमें कोई समर्पित पंच टूल नहीं है, फिर भी यह लचीला है, लेकिन प्रति भाग मशीन का समय अधिक लगता है। |
| ड्रिलिंग और रीमिंग | छिद्रों या परिभाषित फिट्स का पता लगाना | स्थिर पूर्व-छेद, संरेखण और उपयुक्त सामग्री समर्थन की आवश्यकता होती है | इसका उपयोग केवल वहीं करें जहां असेंबली को सटीक व्यास नियंत्रण की आवश्यकता हो। |
| फाइबर लेजर कटिंग | प्रोफाइल में तेजी से बदलाव और नेस्टेड शीट पर काम करना | तांबे की परावर्तनशीलता, ऊष्मा का प्रवाह, मैल और छोटे छिद्रों की गुणवत्ता उपकरण और मोटाई पर निर्भर करती है। | कम लागत वाले विशेष टूलिंग, प्रोटोटाइप और बदलते प्रोफाइल के लिए कुशल। |
| अपघर्षक जलजेट | ऐसे प्रोफाइल जहां कम ऊष्मा इनपुट मायने रखता है | कट की मोटाई में अंतर, किनारे की खुरदरापन, अपघर्षक अवशेष और धीमा चक्र | लचीली ज्यामिति के लिए उपयोगी; फिर भी अंतिम रूप देने की आवश्यकता हो सकती है |
| वायर ईडीएम | जटिल या अत्यधिक नियंत्रित प्रोफाइल | धीमी कटाई और उच्च रूपांतरण लागत | उन महत्वपूर्ण विशेषताओं के लिए आरक्षित रखें जो इसे उचित ठहराती हैं, न कि सामान्य क्लीयरेंस होल के लिए। |
सही प्रक्रिया को मिश्रित किया जा सकता है। सामान्य छेदों को पंच करें, दो लोकेटिंग छेदों को सीएनसी-फिनिश करें, और केवल महत्वपूर्ण संपर्क चरण को मशीन करें।
यह हाइब्रिड तरीका अक्सर प्रत्येक फीचर की पूरी तरह से मशीनिंग करने या पंच टूल को उस लोकेटिंग टॉलरेंस को बनाए रखने के लिए मजबूर करने की तुलना में अधिक किफायती होता है जिसे नियंत्रित करने के लिए इसे कभी डिजाइन नहीं किया गया था।
शुद्ध तांबा नरम होता है और इसमें किनारों पर उभार, धब्बे और खुरदरेपन की समस्या हो सकती है। तेज धार वाले औजार, मजबूत लेकिन विकृति रहित फिटिंग, नियंत्रित चिप निकासी और उपयुक्त शीतलन आवश्यक हैं।
अत्यधिक क्लैम्पिंग बल मशीन पर एक पतली प्लेट को चपटा कर सकता है और क्लैम्पिंग हटाने के बाद उसमें झुकाव पैदा कर सकता है, जिससे क्लासिक परिणाम मिलता है: मशीन पर तो ठीक, लेकिन मुक्त अवस्था में सहनशीलता से बाहर।
सिम्बर मेटल के सार्वजनिक पृष्ठ के लिएसीएनसी, ईडीएम और बसबार प्रसंस्करण उपकरणआपूर्तिकर्ता की समीक्षा के दौरान यह उपयोगी होता है। आरएफक्यू में यह अवश्य पूछा जाना चाहिए कि कोटेशन में कौन-कौन सी प्रक्रिया, उपकरण और निरीक्षण मार्ग शामिल हैं।
वास्तविक असेंबली के लिए डिज़ाइन क्लीयरेंस
बोल्ट क्लीयरेंस होल का आकार बोल्ट के नाममात्र व्यास के अनुसार निर्धारित न करें। गवर्निंग फास्टनर और असेंबली मानक का उपयोग करें, फिर संपूर्ण स्टैक के सापेक्ष उपलब्ध क्लीयरेंस की गणना करें:
- बसबार होल की स्थिति
- टर्मिनल छेद की स्थिति
- संलग्नक सहिष्णुता
- ब्रैकेट की गति
- प्लेटिंग की मोटाई
- स्थापना पहुंच
स्लॉट अतिरिक्त भार को अवशोषित कर सकते हैं, लेकिन उनकी दिशा मायने रखती है। गलत अक्ष के समानांतर स्लॉट लगाने से लागत बढ़ जाती है और कोई फायदा नहीं होता।
यदि दो छेद थर्मल या विनिर्माण संबंधी गति की अनुमति दिए बिना भाग को लॉक कर देते हैं, तो असेंबली अत्यधिक संकुचित हो सकती है।
आवश्यक फास्टनर सीटिंग स्थिति के आधार पर काउंटरसिंक और काउंटरबोर को परिभाषित करें। नरम तांबे पर, आक्रामक काउंटरसिंक बोल्ट के भार के कारण विकृत हो सकता है।
किसी छेद के आसपास का पतला अवशिष्ट भाग कसते समय अधिक गर्म हो सकता है या विकृत हो सकता है। अंतिम ड्राइंग संशोधन के समय विद्युत और यांत्रिक डिजाइन को अलग नहीं किया जा सकता है।
एक उत्तम छेद पैटर्न के बाद समतलता खो सकती है
सामग्री हटाए जाने पर, किसी उपकरण को छोड़े जाने पर और तापमान में परिवर्तन होने पर तांबा हिलता है।
एक आपूर्तिकर्ता झुकी हुई प्लेट को मशीन टेबल पर कसकर पकड़ सकता है, हर छेद को सटीकता से ड्रिल कर सकता है और उत्कृष्ट इन-फिक्सचर परिणाम रिपोर्ट कर सकता है। क्लैंप को ढीला करने पर प्लेट अपनी मूल झुकी हुई स्थिति में वापस आ सकती है।
यदि चित्र में निरीक्षण की स्थिति को परिभाषित नहीं किया गया है, तो दोनों पक्ष अपने माप का बचाव कर सकते हैं।
कटिंग, असममित पॉकेटिंग, पंचिंग, बेंडिंग, स्थानीय पॉलिशिंग, स्ट्रेटनिंग और प्लेटिंग तनाव को पुनर्वितरित कर सकती हैं।
प्लेट को समतल करने में आसानी के लिए अनधिकृत एनीलिंग प्रक्रिया का उपयोग करना हानिरहित उपाय नहीं है। इससे प्लेट की बनावट, मजबूती, कठोरता और परिणामस्वरूप विकृति में परिवर्तन हो सकता है। प्रक्रिया अनुक्रम योग्यता योजना का हिस्सा होना चाहिए।
तापमान भी मायने रखता है।
कमरे के तापमान के आसपास तांबे का रैखिक तापीय विस्तार गुणांक लगभग 16.5 से 17.0 माइक्रोमीटर प्रति मीटर प्रति केल्विन होता है।
20°C के संदर्भ तापमान से 10°C के अंतर पर मापी गई 1,000 मिमी की बसबार की लंबाई में केवल तापमान के कारण लगभग 0.17 मिमी का अंतर आ सकता है। यह कुछ सामान्य रूप से निर्दिष्ट ड्राइंग सहनशीलता से भी अधिक है।
बड़ी या लचीली बसबार प्लेटों के लिए, बताएं:
- संदर्भ तापमान या तापमान-सुधार विधि
- स्वतंत्र-राज्य या प्रतिबंधित-राज्य माप
- समर्थन बिंदु और फिक्स्चर की स्थिति
- समग्र समतलता और स्थानीय समतलता, यदि दोनों मायने रखती हैं
- क्या अंतिम निरीक्षण से पहले प्लेटिंग, बेंडिंग और स्ट्रेटनिंग की प्रक्रिया होती है?
- स्वीकृत स्थिति को बनाए रखने के लिए पैकेजिंग सहायता आवश्यक है
यदि किसी सपाट हिस्से को असमान विभाजकों के सहारे रखा जाए, बहुत कसकर बांधा जाए या निर्यात पैकिंग में उसे फिसलने दिया जाए तो वह मुड़ा हुआ उत्पाद बन सकता है।
पैकेजिंग आयामी नियंत्रण का हिस्सा है, न कि खरीद आदेश के निचले भाग में एक प्रशासनिक पंक्ति।
सतह की फिनिशिंग कोई दिखावटी विकल्प नहीं है
"चमकीला और चिकना" होना इंजीनियरिंग सतह का कोई विशिष्ट विनिर्देश नहीं है।
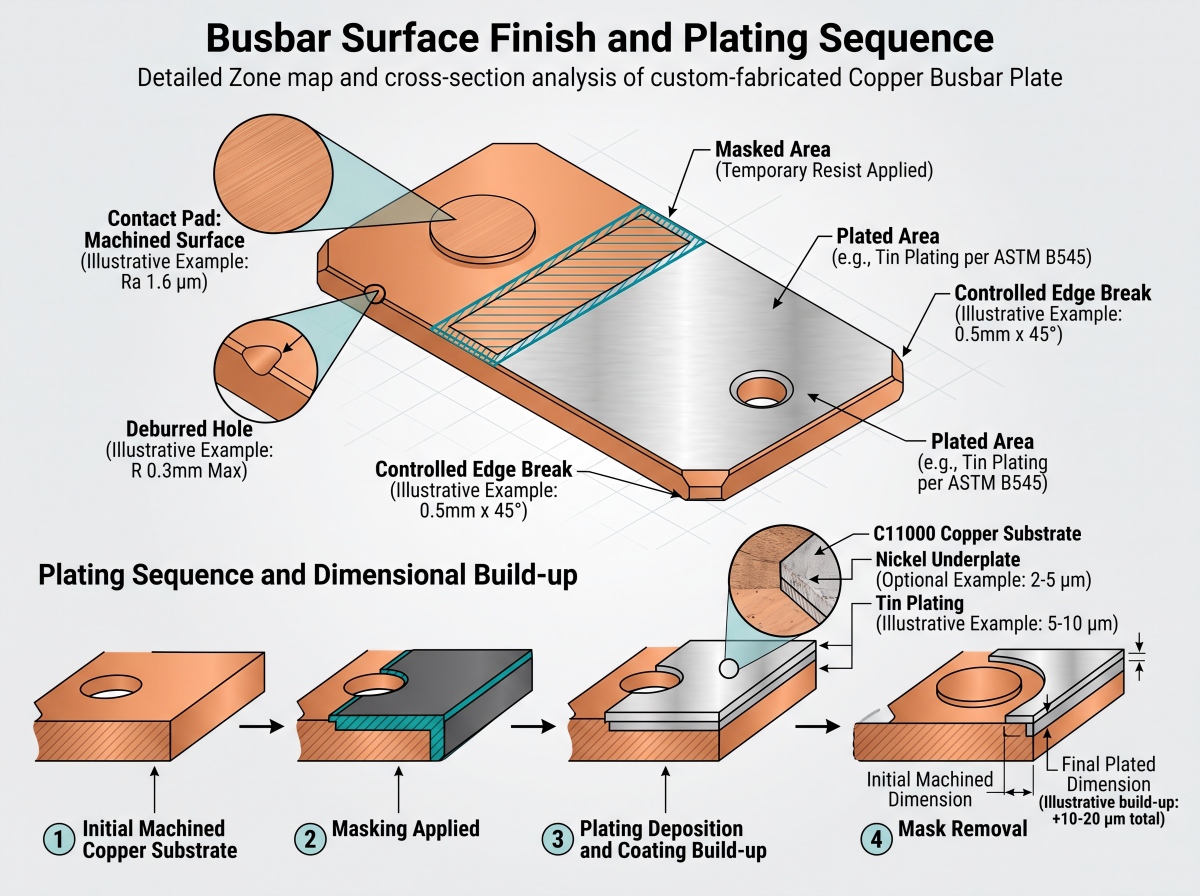
एक बसबार प्लेट में सामान्यतः कई कार्यात्मक क्षेत्र होते हैं। संपर्क पैड के लिए नियंत्रित समतलता, स्वच्छता और जोड़ के अनुकूल सतह मार्ग की आवश्यकता होती है। इन्सुलेटेड किनारों के लिए बर्र और त्रिज्या नियंत्रण आवश्यक है। प्लेटेड क्षेत्रों के लिए आसंजन और मोटाई की स्वीकार्यता आवश्यक है। गैर-कार्यात्मक सतहों के लिए केवल उचित कॉस्मेटिक सीमाएं ही आवश्यक हो सकती हैं।
| सतही क्षेत्र | किन चीजों को नियंत्रित किया जाना चाहिए? | क्या अनुमान नहीं लगाना चाहिए |
|---|---|---|
| विद्युत संपर्क पैड | समतलता, यदि आवश्यक हो तो खुरदरापन, स्वच्छता, परत चढ़ाना, मास्क की सीमा और सुरक्षा | दर्पण जैसी सतह स्वतः ही कम संपर्क प्रतिरोध उत्पन्न करती है। |
| छेद और स्लॉट के किनारे | बर्र की दिशा, अधिकतम बर्र या किनारे का टूटना, प्लेटिंग कवरेज और आयामी स्थिति | “डिबर्ड” का अर्थ प्रत्येक आपूर्तिकर्ता के लिए एक ही होता है। |
| इन्सुलेटेड किनारा | इन्सुलेशन प्रणाली के अनुकूल त्रिज्या या तिरछापन | सामान्य कॉस्मेटिक पॉलिशिंग इन्सुलेशन क्षति को रोकती है। |
| प्लेटेड गैर-संपर्क क्षेत्र | कोटिंग का प्रकार, न्यूनतम स्थानीय मोटाई, आसंजन और दिखावट संबंधी मानदंड | टिन, चांदी या निकल की कोई भी मोटाई हर तापमान और वातावरण के लिए उपयुक्त होती है। |
| कॉस्मेटिक चेहरा | खरोंच, दाग, उंगलियों के निशान और रंग की सीमाएं एक सहमत दृश्य मानक के साथ निर्धारित की गई हैं। | संदर्भ नमूने के बिना कॉस्मेटिक अस्वीकृति मानदंड स्पष्ट हैं। |
सतह की खुरदरापन एक इनपुट है, न कि संपर्क प्रतिरोध का परिणाम।
Ra 1.6 माइक्रोमीटर की कीमत Ra 3.2 माइक्रोमीटर से अधिक हो सकती है, लेकिन बेहतर गुणवत्ता खराब जोड़ दबाव, ऑक्साइड, संदूषण, अपर्याप्त ओवरलैप, बोल्ट शिथिलता या अनुपयुक्त कोटिंग जैसी समस्याओं को दूर नहीं कर सकती है।
यदि Ra निर्दिष्ट है, तो माप की दिशा, कटऑफ या मूल्यांकन लंबाई बताएं, और यह भी बताएं कि यह आवश्यकता प्लेटिंग से पहले या बाद में लागू होती है या नहीं।
Ra 0.8 माइक्रोमीटर या उससे भी महीन का उपयोग केवल तभी करें जब कार्यात्मक प्रमाण अतिरिक्त परिष्करण और निरीक्षण लागत को उचित ठहराते हों। महत्वपूर्ण जोड़ों के लिए, जोड़ का डिज़ाइन निर्दिष्ट करें और तैयार कनेक्शन पर प्रतिरोध की पुष्टि करें।
निम्नलिखित सामान्य कोटिंग बैंड केवल चर्चा के बिंदु हैं, न कि अनुशंसाएँ या सेवा-जीवन की गारंटी:
| कोटिंग मार्ग | संभावित आरएफक्यू चर्चा बैंड | अभी क्या परिभाषित किया जाना बाकी है |
|---|---|---|
| इलेक्ट्रो-टिन | 5 से 15 माइक्रोमीटर | ASTM B545 या कोई अन्य मान्य विनिर्देश, न्यूनतम स्थानीय मोटाई, अधिकतम बिल्डअप, यदि लागू हो तो रीफ्लो, आसंजन और मास्क ज़ोन |
| इंजीनियरिंग निकल | 5 से 15 माइक्रोमीटर | ASTM B689 या कोई अन्य शासी विनिर्देश, जमाव वर्ग, महत्वपूर्ण सतहें, आसंजन और संक्षारण आवश्यकता |
| चाँदी | 5 से 15 माइक्रोमीटर | ASTM B700 या कोई अन्य लागू विनिर्देश, न्यूनतम स्थानीय मोटाई, धूमिलता रोधी उपचार, संपर्क कार्य और घिसाव चक्र |
अनुप्रयोग तापमान, वातावरण, कनेक्शन चक्र, घर्षण, संक्षारण, सोल्डर करने की क्षमता और संपर्क डिजाइन कोटिंग का निर्धारण करते हैं।
नाममात्र या औसत मोटाई, खरीदार द्वारा निर्दिष्ट न्यूनतम स्थानीय मोटाई के समान नहीं होती है।
प्लेटिंग का निर्णय भी आयामों को बदल देता है।
यदि प्रत्येक विपरीत सतह पर 10 माइक्रोमीटर जमा किया जाता है, तो सैद्धांतिक रूप से बाहरी आयाम लगभग 0.020 मिमी बढ़ जाता है।
यदि छेद की दीवार पर पूरी परिधि के चारों ओर 10 माइक्रोमीटर का त्रिज्या बल लगाया जाता है, तो सैद्धांतिक रूप से छेद का व्यास लगभग 0.020 मिमी तक सिकुड़ जाता है।
महत्वपूर्ण फिटिंग की जांच केवल नाममात्र या न्यूनतम कोटिंग मोटाई के आधार पर नहीं, बल्कि अनुमत अधिकतम स्थानीय निर्माण के आधार पर की जानी चाहिए।
वास्तविक इलेक्ट्रोप्लेटिंग वितरण पूरी तरह से एकसमान नहीं होता है: किनारों पर अधिक परत बन सकती है, खांचों में कम परत बन सकती है, और रैक या मास्क की स्थिति के कारण स्थानीय भिन्नता उत्पन्न हो सकती है।
इसीलिए ड्राइंग में यह स्पष्ट रूप से बताया जाना चाहिए कि महत्वपूर्ण आयाम प्लेटिंग से पहले लागू होते हैं या बाद में। इसमें महत्वपूर्ण सतहों, न्यूनतम स्थानीय मोटाई, मास्किंग सीमाओं और यह भी परिभाषित होना चाहिए कि छेद की दीवारों को कवर करने की आवश्यकता है या नहीं।
कोटिंग के चयन के लिए, समीक्षा करेंटिन, चांदी और निकल बसबार प्लेटिंग.
टिन, चांदी और निकल विभिन्न प्रकार की इंटरफ़ेस, संक्षारण, तापमान और घिसाव संबंधी समस्याओं का समाधान करते हैं। इनमें से किसी को भी सजावटी उन्नयन के रूप में वर्णित नहीं किया जाना चाहिए जो तांबे के कोर की चालकता को स्वतः ही बेहतर बना देता है।
मशीनिंग और प्लेटिंग अनुक्रम को नियंत्रित करें
एक व्यावहारिक प्रारंभिक क्रम इस प्रकार है:
- सामग्री की गुणवत्ता, स्वभाव, मोटाई और प्राप्त होने की स्थिति की जाँच करें।
- महत्वपूर्ण डेटा विशेषताओं के लिए पर्याप्त मार्जिन रखते हुए ब्लैंक को काटें।
- कार्यात्मक आधार बिंदु स्थापित करें और छेद पैटर्न, स्लॉट और स्थानीय चरणों की मशीनिंग करें।
- किनारों को चिकना करें और ड्राइंग में दिए गए अनुसार किनारों को समतल करें।
- जहां चयनित मार्ग में प्लेटिंग से पहले बेंडिंग की आवश्यकता होती है, वहां ड्राइंग द्वारा अनुमोदित बेंडिंग को पूरा करें, फिर प्रभावित ज्यामिति की पुनः जांच करें।
- पॉलिशिंग कंपाउंड, कूलेंट या एडहेसिव के अवशेष छोड़े बिना पार्ट को साफ करें।
- निर्दिष्ट सतहों को मास्क और प्लेट से ढक दें।
- अंतिम आयामों, कोटिंग, सतह की स्थिति और विद्युत विशेषताओं का निरीक्षण करें।
- घिसावट, ऑक्सीकरण और विकृति से बचाने के लिए तैयार भागों को पैक करें।
प्लेटिंग के बाद मशीनिंग करने से कटे हुए किनारों, थ्रेड्स और संपर्क सतहों पर नंगा तांबा उजागर हो सकता है।
प्लेटिंग के बाद मोड़ने से परत में दरार पड़ सकती है या वह पतली हो सकती है, क्योंकि उसमें तनाव सहने के लिए पर्याप्त लचीलापन नहीं होता। प्लेटिंग से पहले मोड़ने से रैकिंग और मोटाई वितरण में जटिलता आ सकती है।
इसका कोई सार्वभौमिक क्रम नहीं है। उत्पादन से पहले ड्राइंग और प्रक्रिया योजना में सामंजस्य होना आवश्यक है।
निरीक्षण आरेख के अनुरूप होना चाहिए।
सामग्री प्रमाणपत्र सामग्री संबंधी जानकारी को प्रमाणित करता है। यह इस बात को प्रमाणित नहीं करता कि तैयार छेद का पैटर्न असेंबली के अनुरूप है।
निरीक्षण योजना में एक विस्तृत चित्र का अनुसरण किया जाना चाहिए और प्रत्येक महत्वपूर्ण विशेषता, विधि, उपकरण, नमूनाकरण नियम और रिपोर्टिंग आवश्यकता की पहचान की जानी चाहिए।
सीएमएम से मापे गए प्रोटोटाइप का यह मतलब नहीं है कि उत्पादन के प्रत्येक बैच का निरीक्षण एक जैसा ही होगा।
| निरीक्षण आइटम | उपयुक्त साक्ष्य या विधि | मुख्य सीमा |
|---|---|---|
| सामग्री की गुणवत्ता और स्वभाव | एमटीसी गर्मी या लॉट से जुड़ा हुआ है | अंतिम आयामों की पुष्टि नहीं करता है |
| प्रवाहकत्त्व | जहां लागू हो, वहां ASTM B193 या ASTM E1004 जैसी स्वीकृत प्रतिरोधकता या चालकता विधि का उपयोग किया जाना चाहिए। | संयुक्त प्रतिरोध की पुष्टि नहीं करता |
| कुल मोटाई और समतलता | कैलिब्रेटेड मोटाई उपकरण और परिभाषित समर्थन के साथ सरफेस-प्लेट या सीएमएम विधि | क्लैम्पिंग मुक्त-अवस्था विरूपण को छिपा सकती है |
| छेद का व्यास | प्लग गेज, बोर गेज, विज़न सिस्टम या सीएमएम | केवल व्यास से ही स्थिति सिद्ध नहीं होती। |
| होल की वास्तविक स्थिति और पिच | ड्राइंग डेटम के सापेक्ष सीएमएम या मान्य दृष्टि/फिक्स्चर विधि | परिणाम डेटम सिमुलेशन और फिक्स्चर की स्थिति पर निर्भर करते हैं। |
| सतह खुरदरापन | परिभाषित मापन दिशा और कटऑफ के साथ कैलिब्रेटेड प्रोफ़ाइलोमीटर | केवल Ra से विद्युत संपर्क प्रदर्शन का पूर्वानुमान नहीं लगाया जा सकता है। |
| बर्र और एज ब्रेक | प्रकाशीय माप, तुलनकारक या स्वीकृत दृश्य/स्पर्श विधि | "नुकीले किनारों का न होना" कोई संख्यात्मक स्वीकृति मानदंड नहीं है। |
| कोटिंग की मोटाई | जहां उपयुक्त हो, ASTM B568 के अंतर्गत XRF, परिभाषित महत्वपूर्ण सतहों पर क्रॉस-सेक्शन या किसी अन्य स्वीकृत विधि का उपयोग किया जाता है। | एक सुविधाजनक पठन अन्यत्र कमजोरियों को छिपा सकता है। |
| कोटिंग आसंजन | ASTM B571 को संभावित संदर्भ के रूप में उपयोग करते हुए, स्वीकृत गुणात्मक या मात्रात्मक विधि। | केवल देखकर जांच करने से खराब तैयारी या स्थानीय अलगाव का पता नहीं चल सकता है। |
| तैयार भाग प्रतिरोध | एक निश्चित परीक्षण धारा और स्थिर तापमान पर निर्दिष्ट जांच बिंदुओं के बीच चार-टर्मिनल केल्विन माप। | यह संयुक्त जोड़ का प्रतिरोध परीक्षण नहीं है। |
| संयुक्त-जोड़ प्रतिरोध | निर्दिष्ट मिलान सतहों, हार्डवेयर, वॉशर व्यवस्था, टॉर्क या प्रीलोड, ठहराव की स्थिति और तापमान के साथ संयोजन के बाद चार-टर्मिनल केल्विन माप। | इसे अलग-अलग हिस्सों की चालकता से नहीं निकाला जा सकता। |
एक मीटर लंबे तांबे के पुर्जे के लिए, निरीक्षण तापमान कोई मामूली बात नहीं है। पुर्जे का तापमान रिकॉर्ड करें, जहां आवश्यक हो वहां तापमान को स्थिर होने दें, और खरीदार और आपूर्तिकर्ता द्वारा परिणामों की तुलना करते समय समान संदर्भ स्थिति का उपयोग करें।
आपूर्तिकर्ता-स्तर के दस्तावेज़ और ऑर्डर-स्तर के रिकॉर्ड को भी अलग-अलग रखा जाना चाहिए।
सिम्बर मेटल कागुणवत्ता प्रमाण पत्र और निरीक्षण दस्तावेज़कंपनी और क्षमता संबंधी संदर्भ प्रदान करें। थोक शिपमेंट के लिए अभी भी खरीद आदेश द्वारा परिभाषित विशिष्ट एमटीसी, आयामी रिपोर्ट, कोटिंग रिपोर्ट, प्रथम-वस्तु रिकॉर्ड या तृतीय-पक्ष निरीक्षण की आवश्यकता होती है।
यह न लिखें कि एक ढीली तांबे की बसबार प्लेट "आईईसी 61439 के अनुरूप" है, केवल इसलिए कि यह एक स्विचगियर असेंबली में प्रवेश करेगी।
IEC 61439 निम्न-वोल्टेज स्विचगियर और कंट्रोलगियर असेंबली और उनके सत्यापन से संबंधित है। बसबार घटक को अपने ड्राइंग और सामग्री संबंधी आवश्यकताओं को पूरा करना होगा, जबकि तैयार असेंबली लागू सिस्टम-स्तरीय सत्यापन के लिए जिम्मेदार रहती है।
आपूर्तिकर्ता का चयन: प्रक्रिया संबंधी प्रमाण मांगें
आपूर्तिकर्ता को मार्ग पर अपना नियंत्रण साबित करना चाहिए, न कि केवल पॉलिश किए हुए तांबे की तस्वीरें दिखानी चाहिए।
थोक ऑर्डर देने से पहले ये प्रश्न पूछें:
- इस कोटेशन में किस प्रकार की सामग्री, ग्रेड, मानक और टेम्पर शामिल हैं?
- इनमें से किन विशेषताओं को पंचिंग, लेजर कटिंग, ड्रिलिंग, मिलिंग, रीमिंग या ईडीएम प्रोसेसिंग द्वारा संसाधित किया जाता है?
- डेटम कैसे निर्धारित किए जाते हैं और छेद की वास्तविक स्थिति का निरीक्षण कैसे किया जाता है?
- क्या मापन को प्लेटिंग, बेंडिंग और स्ट्रेटनिंग से पहले या बाद में स्वीकार किया जाता है?
- किन कार्यों का ठेका दिया जाता है, और उन आपूर्तिकर्ताओं को कैसे नियंत्रित किया जाता है?
- क्या इसमें प्रथम-अनुच्छेद निरीक्षण रिपोर्ट शामिल है, और प्रत्येक लॉट में किन विशेषताओं का मापन किया जाता है?
- ड्राइंग में संशोधन, टूलिंग में बदलाव और प्रक्रिया में विचलन को कैसे अनुमोदित किया जाता है?
- निर्यात पैकिंग के दौरान संपर्क सतहों, किनारों और लंबी प्लेटों की सुरक्षा कैसे की जाएगी?
सिम्बर मेटल का सार्वजनिकतांबा और एल्युमीनियम आपूर्ति-श्रृंखला सेवाएंयह पृष्ठ क्षमता स्तर पर सामग्री चयन, प्रसंस्करण समन्वय, निरीक्षण और वितरण सहायता का वर्णन करता है।
वाणिज्यिक कोटेशन में प्रस्तुत ड्राइंग के लिए सटीक कार्यक्षेत्र को परिभाषित करना अभी भी आवश्यक है।
ऐसे आपूर्तिकर्ता से सावधान रहें जो सहनशीलता संबंधी हर प्रश्न का उत्तर "कोई समस्या नहीं" कहकर देता है।
एक नियंत्रित उत्तर अलग तरह का होता है: आपूर्तिकर्ता डेटम स्कीम की पहचान करता है, असंगत कॉलआउट को चिह्नित करता है, पंच किए गए और मशीनीकृत फीचर्स को अलग करता है, निरीक्षण फिक्स्चर की व्याख्या करता है और पूछता है कि प्लेटिंग के बाद कौन से आयाम लागू होते हैं।
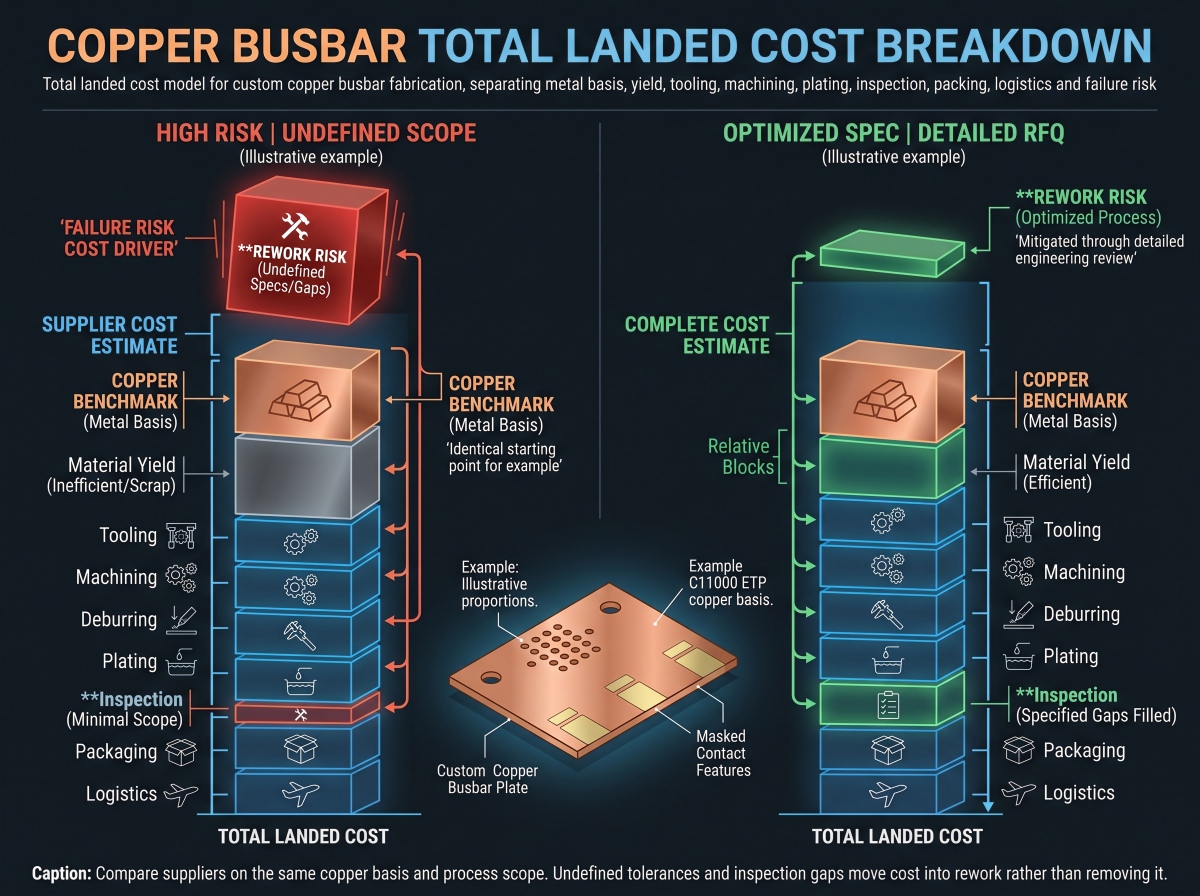
कुल भूमि लागत सस्ते उद्धरण की पोल खोल देती है
बसबार की लागत तांबे की कीमत और कुछ छेदों की कीमत का योग नहीं है।
इस मॉडल का उपयोग करें:
कुल लागत = धातु का आधार मूल्य + खरीदी गई सामग्री की उपज हानि + औजारों का उपयोग + मशीनिंग + डिबरिंग और सफाई + प्लेटिंग + निरीक्षण + पैकेजिंग + माल ढुलाई और शुल्क + पुनः कार्य का जोखिम
धातु वाले हिस्से में मूल्य निर्धारण का आधार बताया जाना चाहिए।
चीन से प्राप्त होने वाले ऑर्डरों के लिए, कोटेशन में सहमत एसएमएम कॉपर बेंचमार्क का उल्लेख हो सकता है। अन्य अनुबंधों में एलएमई या एक निश्चित कॉपर आधार का उपयोग किया जा सकता है।
आरएफक्यू में संदर्भ, कोटेशन तिथि या औसत अवधि, मुद्रा, रूपांतरण प्रीमियम और यह परिभाषित होना चाहिए कि धातु का आधार ऑर्डर के समय निर्धारित है या समायोजित किया जाता है।
जब तक दोनों प्रस्तावों में एक ही धातु तर्क का उपयोग न किया गया हो, तब तक दो प्रस्तावों की तुलना न करें।
पैदावार पर भी उतना ही ध्यान देना चाहिए।
नेस्टिंग गैप, केर्फ, एज अलाउंस, क्लैम्पिंग टैब और अनुपयोगी अवशेषों के कारण 8 किलोग्राम वजन वाले तैयार पार्ट के लिए 8 किलोग्राम से अधिक खरीदी गई प्लेट की आवश्यकता हो सकती है।
स्क्रैप कॉपर अपना रिकवरी मूल्य बरकरार रखता है, लेकिन स्क्रैप क्रेडिट से मशीन का समय, कार्यशील पूंजी, छँटाई या खरीदी गई सामग्री और प्राप्त स्क्रैप मूल्य के बीच का अंतर समाप्त नहीं होता है।
उपकरण और बैच का आकार बदलने से सर्वोत्तम मार्ग निर्धारित होता है।
परीक्षण के बाद बदल सकने वाले दस प्रोटोटाइप भागों के लिए एक समर्पित पंच टूल एक बुरा निर्णय हो सकता है।
यदि सामान्य छेद और प्रोफाइल को विश्वसनीय रूप से पंच किया जा सकता है जबकि केवल लोकेटिंग फीचर्स को ही सीएनसी फिनिशिंग मिलती है, तो 20,000 स्थिर भागों की पूर्णतः सीएनसी मशीनिंग भी उतनी ही व्यर्थ हो सकती है।
निरीक्षण की भी एक वास्तविक कीमत होती है।
प्रत्येक कॉस्मेटिक किनारे के लिए CMM रिपोर्ट की आवश्यकता समय की बर्बादी करती है जबकि विद्युत जोखिम कम नहीं होता। दो लोकेटिंग होल का निरीक्षण न करने से असेंबली रुक सकती है।
सही योजना महत्वपूर्ण विशेषताओं पर 100% जांच या अधिक सटीक नमूनाकरण पर ध्यान केंद्रित करती है और स्थिर द्वितीयक विशेषताओं के लिए एक सहमत लॉट योजना का उपयोग करती है।
यहीं पर सस्ते दाम महंगे साबित हो जाते हैं।
खरीदार छेद की अनिश्चित स्थिति और पहले से तय प्लेटिंग आयामों को स्वीकार करके मामूली रूपांतरण प्रीमियम बचा लेता है। पहला लॉट आता है, एम10 बोल्ट कुछ छेदों में तो लग जाते हैं लेकिन पूरे स्टैक में नहीं, और ऑपरेटर हाथ से पैटर्न को बड़ा करते हैं।
अब खरीदार को क्षतिग्रस्त प्लेटिंग, अनियंत्रित किनारे की दूरी, अतिरिक्त श्रम, विलंबित पैनल और समस्या के मूल कारण का कोई स्पष्ट रिकॉर्ड नहीं मिला है।
कॉपर बसबार निर्माण संबंधी आरएफक्यू में क्या-क्या शामिल करें
प्रत्येक आपूर्तिकर्ता को समान तैयार उत्पाद की कीमत निर्धारित करने के लिए पर्याप्त जानकारी भेजें:
- 2D PDF ड्राइंग, 3D मॉडल और ड्राइंग संशोधन
- सामग्री का प्रकार, उत्पाद मानक, स्वभाव और न्यूनतम चालकता
- आरंभिक सामग्री का रूप: प्लेट, शीट, फ्लैट बार या बसबार स्टॉक
- समग्र आयाम, मोटाई सहनशीलता, सीधापन और समतलता
- डेटम ए, बी और सी की परिभाषाएँ
- महत्वपूर्ण छेद व्यास, वास्तविक स्थिति, पिच, स्लॉट, थ्रेड, काउंटरसिंक और काउंटरबोर
- सामान्य प्रोफ़ाइल सहनशीलता और असेंबली के लिए महत्वपूर्ण आयाम
- बर्र की दिशा, अधिकतम बर्र, किनारे का टूटना, चैम्फर या त्रिज्या
- संपर्क पैड की खुरदरापन, समतलता, स्वच्छता और सुरक्षा संबंधी आवश्यकताएँ
- सतही सतह पर कोई परत नहीं, टिन, चांदी या निकल की परत।
- कोटिंग प्रक्रिया, न्यूनतम स्थानीय मोटाई, महत्वपूर्ण सतहें और मास्किंग क्षेत्र
- यह कथन कि महत्वपूर्ण आयाम प्लेटिंग और बेंडिंग से पहले या बाद में लागू होते हैं।
- मात्रा, प्रोटोटाइप मात्रा, प्रथम उत्पाद की आवश्यकता और वार्षिक उपयोग
- एमटीसी, चालकता, आयामी और कोटिंग रिपोर्ट
- तैयार भाग की प्रतिरोध रिपोर्ट और/या असेंबल किए गए जोड़ की प्रतिरोध रिपोर्ट, जिसमें परीक्षण सेटअप परिभाषित हो।
- नमूनाकरण योजना, तृतीय-पक्ष निरीक्षण और परिवर्तन-नियंत्रण आवश्यकताएँ
- पैकिंग, गंतव्य देश, इन्कोटर्म और अपेक्षित आगमन तिथि
आपूर्तिकर्ता से असेंबली की शर्तों को न छिपाएं और फिर यह उम्मीद न करें कि कोटेशन में उन्हें शामिल किया जाएगा।
मिलान आरेख या कम से कम प्रत्येक महत्वपूर्ण इंटरफ़ेस के आसपास बोल्ट, टर्मिनल, आवरण और इन्सुलेशन स्टैक को साझा करें।
परियोजना-विशिष्ट समीक्षा के लिए,बसबार संबंधी अनुरोध के लिए साइम्बर मेटल से संपर्क करें।ड्राइंग, ग्रेड, महत्वपूर्ण विशेषताएं, सतह उपचार, मात्रा और निरीक्षण आवश्यकताओं के साथ।
वर्तमान में उपलब्ध सामग्री, प्रसंस्करण की व्यवहार्यता, ऑर्डर की मात्रा और डिलीवरी शेड्यूल की पुष्टि किसी वेबसाइट पेज से अनुमान लगाने के बजाय वास्तविक विनिर्देशों के आधार पर की जानी चाहिए।
जमीनी स्तर
पहला छेद ड्रिल करने से पहले ही कस्टम बसबार की गुणवत्ता तय कर ली जाती है।
सही कॉपर ग्रेड और सामग्री का चयन करें। कार्यात्मक सतहों से संदर्भ बिंदु निर्धारित करें। छेद की स्थिति को नियंत्रित करें, न कि केवल व्यास को। संपर्क सतहों को दिखावटी सतहों से अलग करें। सहनशीलता बजट में प्लेटिंग और थर्मल विस्तार को शामिल करें। फिर निरीक्षण विधि को ड्राइंग के अनुरूप बनाएं।
जरूरी नहीं कि सबसे महंगा आपूर्तिकर्ता वही हो जिसकी प्रति यूनिट कीमत अधिक हो।
अक्सर वही व्यक्ति सामग्री की पैदावार, अंतिम आयाम, महत्वपूर्ण निरीक्षण और पैकिंग को कोटेशन से बाहर रखता है, और फिर उन लागतों को पुनर्कार्य और देरी के रूप में वापस भेज देता है।
अक्सर पूछे जाने वाले प्रश्नों
बसबार टॉलरेंस के लिए कोई सार्वभौमिक मानक नहीं है।
एक कार्यात्मक पदानुक्रम का उपयोग करें: छिद्रों, संपर्क इंटरफेस और मिलान चरणों का पता लगाने के लिए सख्त नियंत्रण; बाहरी प्रोफाइल और क्लीयरेंस सुविधाओं के लिए प्रक्रिया-संगत सामान्य सहनशीलता।
प्लेट का आकार, मोटाई, टेम्पर, मशीनिंग मार्ग, प्लेटिंग और माप की स्थितियाँ व्यवहार्यता को प्रभावित करती हैं। प्रत्येक आयाम में +/-0.05 मिमी का अंतर रखने के बजाय, प्रक्रिया-विशिष्ट समीक्षा के लिए संपूर्ण ड्राइंग भेजें।
छेद का व्यास, कार्यात्मक डेटम के सापेक्ष वास्तविक स्थिति, पिच, किनारे की दूरी और किसी भी काउंटरसिंक या काउंटरबोर को अलग-अलग परिभाषित करें।
व्यास मात्र यह सिद्ध करता है कि कोई फास्टनर व्यक्तिगत छेद में प्रवेश कर सकता है। यह टर्मिनल, एनक्लोजर या संपूर्ण असेंबली स्टैक के साथ संरेखण को सिद्ध नहीं करता है।
यह स्पष्ट करें कि स्वीकृति संबंधी मापदंड प्लेटिंग से पहले लागू होते हैं या बाद में।
स्वचालित रूप से नहीं।
स्थिर और अधिक मात्रा में पैटर्न बनाने के लिए पंचिंग किफायती और दोहराने योग्य हो सकती है, लेकिन उपकरण के घिसाव, पलटने, टेपर और बर्र की दिशा पर नियंत्रण आवश्यक है।
सीएनसी ड्रिलिंग या मिलिंग अधिक लचीली होती है और अक्सर मिश्रित विशेषताओं या महत्वपूर्ण छेद पैटर्न के लिए बेहतर होती है, लेकिन इससे चक्र समय बढ़ जाता है।
एक हाइब्रिड विधि से सामान्य छेद किए जा सकते हैं और केवल लोकेटिंग फीचर्स को सीएनसी-फिनिश किया जा सकता है।
हाँ।
यदि छेद की पूरी दीवार पर t मोटाई की एक परत समान रूप से जमा हो जाती है, तो सैद्धांतिक रूप से छेद का व्यास लगभग 2t तक कम हो सकता है, जबकि बाहरी आयाम लगभग 2t तक बढ़ सकता है।
वास्तविक इलेक्ट्रोप्लेटिंग वितरण ज्यामिति, धारा घनत्व, मास्किंग और थ्रोइंग पावर के अनुसार भिन्न होता है। महत्वपूर्ण आयामों में अंतिम प्लेटेड स्थिति और माप स्थानों का निर्धारण आवश्यक है।
किसी भी एक Ra मान से कम प्रतिरोध वाले जोड़ की गारंटी नहीं मिलती।
अधिक जटिल मशीनीकृत संपर्क पैड के लिए अधिकतम Ra 1.6 माइक्रोमीटर, या सामान्य मशीनीकृत पैड के लिए अधिकतम Ra 3.2 माइक्रोमीटर, वैकल्पिक RFQ प्रारंभिक सीमा के रूप में काम कर सकते हैं।
यह स्पष्ट करें कि सीमा प्लेटिंग से पहले या बाद में लागू होती है। 1.6 से 3.2 माइक्रोमीटर की स्वीकार्यता सीमा तब तक निर्दिष्ट न करें जब तक कि ऊपरी और निचली दोनों सीमाएं कार्यात्मक रूप से आवश्यक न हों।
अंतिम आवश्यकता समतलता, कोटिंग, स्वच्छता, संपर्क दबाव, बोल्ट प्रणाली, ओवरलैप, तापमान और सत्यापन विधि पर भी निर्भर करती है।
आधार बिंदु, आधार की स्थिति, मुक्त या अवरुद्ध अवस्था, निरीक्षण विधि और संदर्भ तापमान बताइए।
पतली या लंबी तांबे की प्लेटें क्लैंप करने पर सपाट दिखाई दे सकती हैं और छोड़ने के बाद उनमें फिर से झुकाव आ जाता है।
यदि असेंबली जानबूझकर प्लेट को रोकती है, तो ड्राइंग पर उस फिक्सचर स्थिति को परिभाषित करें। अन्यथा, सहमत सरफेस-प्लेट या सीएमएम सेटअप के साथ मुक्त-अवस्था स्वीकृति की आवश्यकता होगी।
दोनों में से कोई भी सर्वत्र बेहतर नहीं है।
C11000 का उपयोग उच्च चालकता वाले विद्युत घटकों के लिए व्यापक रूप से किया जाता है। C10200 ऑक्सीजन-मुक्त तांबा है और इसका उपयोग उन मामलों में उचित हो सकता है जहां ऑक्सीजन से संबंधित प्रसंस्करण या सेवा व्यवहार मायने रखता है।
लागू सामग्री मानक, स्वभाव, चालकता, संयोजन मार्ग, निर्माण आवश्यकता, वातावरण और प्रमाण पत्र की तुलना करें।
आवेदन में उपयोग न होने वाले ग्रेड लाभ के लिए भुगतान न करें।
नहीं।
एमटीसी संबंधित खेप या लॉट के लिए सामग्री ग्रेड, संरचना, स्वभाव या अन्य रिपोर्ट किए गए गुणों का समर्थन करता है।
यह छेद की स्थिति, समतलता, बर्र नियंत्रण, खुरदरापन, कोटिंग की मोटाई या असेंबली फिट को साबित नहीं करता है।
थोक ऑर्डर के लिए बैलून्ड फर्स्ट-आर्टिकल रिपोर्ट, आयामी निरीक्षण, प्लेटिंग रिकॉर्ड, ट्रेसिबिलिटी और जहां निर्दिष्ट हो वहां अंतिम विद्युत परीक्षण की भी आवश्यकता हो सकती है।
एमटीसी, ड्राइंग संशोधन, प्रथम-आर्टिकल या आयामी रिपोर्ट, महत्वपूर्ण छेद और समतलता परिणाम, कोटिंग प्रमाणपत्र और स्थानीय मोटाई माप, जहां आवश्यक हो चालकता रिपोर्ट, महत्वपूर्ण जोड़ों के लिए अंतिम प्रतिरोध डेटा, विचलन अनुमोदन और लॉट ट्रेसिबिलिटी का अनुरोध करें।
कोटेशन देने से पहले सटीक पैकेज पर सहमति होनी चाहिए क्योंकि निरीक्षण का दायरा कीमत और डिलीवरी समय दोनों को प्रभावित करता है।
कुल लागत में सहमत तांबे का आधार, खरीदी गई सामग्री की उपज, औजारों का उपयोग, मशीनिंग, डिबरिंग, सफाई, चढ़ाना, निरीक्षण, पैकिंग, माल ढुलाई, शुल्क और पुनर्कार्य का जोखिम शामिल है।
एक ही धातु मूल्य निर्धारण सूत्र और तैयार उत्पादों की समान श्रृंखला के आधार पर आपूर्तिकर्ताओं की तुलना करें।
कम कीमत पर रूपांतरण करवाना भ्रामक हो सकता है यदि इसमें अंतिम प्लेटेड आयाम, महत्वपूर्ण छेद निरीक्षण, सामग्री स्क्रैप तर्क या विरूपण को रोकने वाली पैकेजिंग को शामिल न किया गया हो।
पोस्ट करने का समय: 14 अगस्त 2026