
प्रकाशन तिथि: 6 नवंबर, 2026
लेखक: हू यानवेई, सिम्बर मेटल तकनीकी विशेषज्ञ
"टिन प्लेटेड" होना ड्राइंग की पूरी आवश्यकता नहीं है। न ही "निकल प्लेटेड" होना। यदि आपके आरएफक्यू में केवल यही लिखा है, तो दो आपूर्तिकर्ता अलग-अलग कोटिंग सिस्टम के लिए कोटेशन दे सकते हैं और दोनों को लग सकता है कि उन्होंने विनिर्देशों को पूरा कर लिया है। एक उपयोगीकॉपर बसबार प्लेटिंगतुलना जोड़, सेवा वातावरण और स्वीकृति मानदंडों से शुरू होती है, न कि तैयार छड़ के रंग से।
त्वरित जवाब:योग्य विद्युत संपर्क सतहों और सामान्य आंतरिक संक्षारण सुरक्षा के लिए टिन प्लेटिंग का मूल्यांकन करें। जहां परिभाषित घिसाव, संक्षारण या अन्य कार्यात्मक कोटिंग गुण विनिर्देश को निर्धारित करते हैं, वहां इंजीनियरिंग निकल का मूल्यांकन करें। दोनों में से कोई भी सर्वत्र बेहतर नहीं है। खरीदारों को कीमतों की तुलना करने से पहले कॉपर सब्सट्रेट, संपूर्ण कोटिंग स्टैक, न्यूनतम स्थानीय मोटाई, महत्वपूर्ण सतहें, तैयार आयाम और जोड़-मान्यकरण आवश्यकताओं को परिभाषित करना चाहिए।
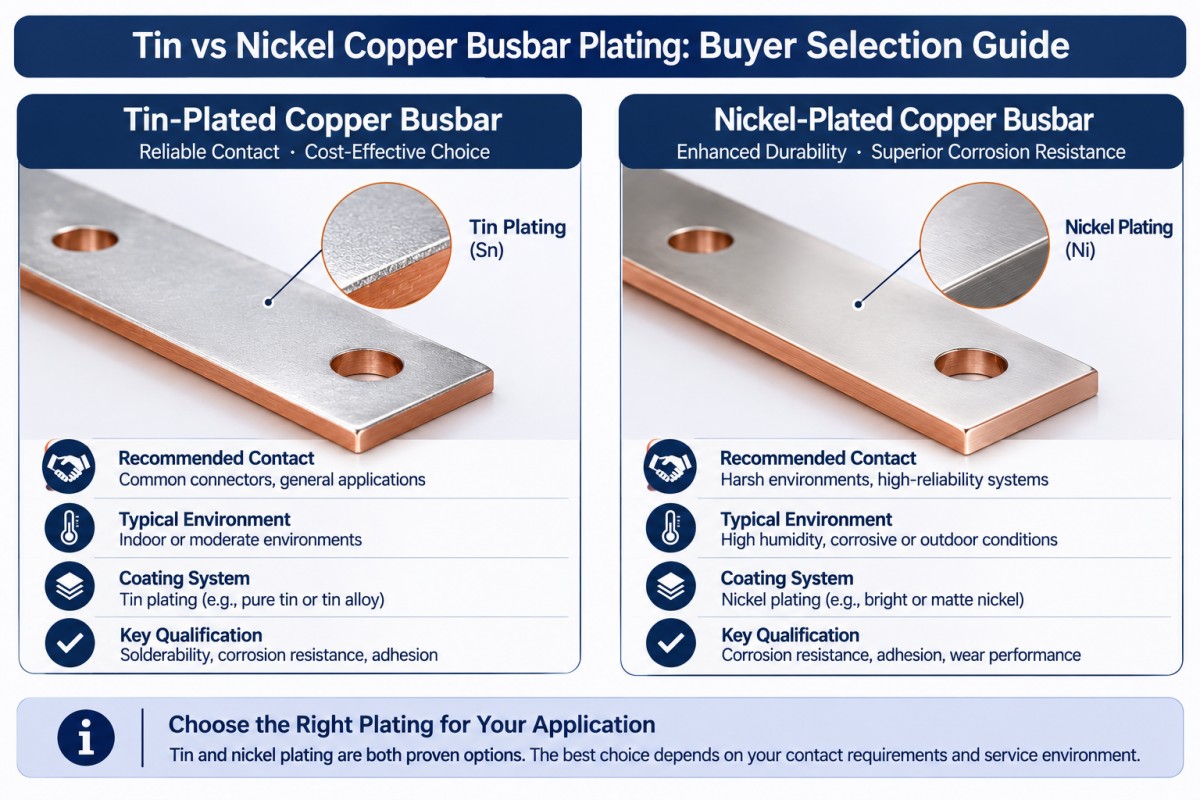
टिन बनाम निकल कॉपर बसबार प्लेटिंग: वास्तव में क्या बदलाव होता है?
फिनिशिंग से सतह प्रणाली में बदलाव होता है; यह कंडक्टर डिज़ाइन को प्रतिस्थापित नहीं करता है। तांबे की गुणवत्ता, अनुप्रस्थ काट और परिचालन स्थितियों के लिए अलग-अलग विशिष्टताओं की आवश्यकता होती है। अनुमोदित फिनिशिंग से शुरुआत करें।शुद्ध तांबे की सामग्री के विकल्पफिर कोटिंग और कनेक्शन का एक साथ मूल्यांकन करें।
| खरीदार का प्रश्न | टिन-प्लेटेड कॉपर बसबार | निकेल-प्लेटेड कॉपर बसबार |
|---|---|---|
| इस फिनिश का मूल्यांकन क्यों करें? | टिन कोटिंग का उपयोग विद्युत संपर्क सतहों, जंग से सुरक्षा और सोल्डर करने की क्षमता के लिए किया जाता है। | इंजीनियरिंग निकल कोटिंग्स को घिसावट और जंग प्रतिरोध सहित कार्यात्मक गुणों के लिए निर्दिष्ट किया जाता है। |
| कोटिंग के विवरण में क्या-क्या लिखा होना चाहिए? | जमाव मार्ग, टिन फिनिश का प्रकार, यदि आवश्यक हो तो अंडरप्लेट, मोटाई और कवरेज | इलेक्ट्रोप्लेटेड निकल या इलेक्ट्रोलेस निकल-फॉस्फोरस, जमाव की आवश्यकताएं, मोटाई और कवरेज |
| किस चीज़ को विद्युतीय सत्यापन की आवश्यकता है? | वास्तविक मिलान सतह, संयोजन विधि और संयुक्त प्रदर्शन | वास्तविक संपर्क सतह, संयोजन विधि और जोड़ का प्रदर्शन; कठोरता कम संपर्क प्रतिरोध का प्रमाण नहीं है। |
| खरीदारी का एक गलत तरीका क्या है? | यह मानते हुए कि किसी भी प्रकार की चमकदार टिन फिनिश इस अनुप्रयोग के लिए उपयुक्त है। | यह मान लेना कि निकल स्वतः ही उच्च असेंबली तापमान रेटिंग या बेहतर जोड़ प्रदर्शन प्रदान करता है |
एएसटीएम बी545 इलेक्ट्रोडिपॉजिटेड टिन कोटिंग्स से संबंधित है। एएसटीएम बी689 इलेक्ट्रोप्लेटेड इंजीनियरिंग निकल कोटिंग्स से संबंधित है। ये दोनों अलग-अलग कोटिंग सिस्टम का वर्णन करते हैं, न कि चांदी के रंग की सतह के लिए एक समान नाम। इनमें से कोई भी मानक अकेले संपूर्ण बसबार असेंबली की करंट रेटिंग निर्धारित नहीं करता है।
खरीदारों को टिन-प्लेटेड कॉपर बसबार पर कब विचार करना चाहिए?
केवल दिखावट ही नहीं, संपर्क की कार्यप्रणाली भी निर्दिष्ट करें।
टिन कोटिंग का उपयोग कम संपर्क प्रतिरोध वाली सतहें प्रदान करने के लिए किया जाता है, लेकिन कोटिंग का पदनाम आपके असेंबल किए गए जोड़ के प्रतिरोध की गारंटी नहीं देता है। मिलान टर्मिनल की सतह, संपर्क ज्यामिति और अनुमोदित असेंबली प्रक्रिया का उल्लेख करें।
सामान्य इनडोर उपयोग के लिए, ASTM B545 तांबे पर टिन को सुरक्षात्मक परत के रूप में वर्णित करता है। यह चेतावनी भी देता है कि कोटिंग में दरारें जंग का कारण बन सकती हैं, विशेष रूप से नमी वाली स्थितियों में। बिना समीक्षा किए, इनडोर उपयोग के अनुमान को संघनन, बाहरी उपयोग या रासायनिक सेवा पर लागू न करें।
के लिएस्विचगियर के लिए टिन-प्लेटेड कॉपर बसबारसंपर्क पैड की पहचान करें और बताएं कि घटक बोल्टेड लिंक है, सोल्डर किया हुआ कनेक्शन है या कोई अन्य योग्य डिज़ाइन है। स्वीकृति योजना उसी कार्य का अनुसरण करेगी।
टिन के गलनांक को निरंतर परिचालन तापमान रेटिंग में परिवर्तित न करें। संपूर्ण संयोजन की अपनी तापीय सीमाएँ और सत्यापन आवश्यक हैं।
फिनिश प्रकार और संबंधित विश्वसनीयता जोखिमों की समीक्षा करें
यदि स्वीकृत विनिर्देश में मैट टिन, ब्राइट टिन या किसी अन्य अनुमत फिनिश का स्पष्ट अंतर बताया गया है, तो खरीद आदेश में उस अंतर को बनाए रखें। दिखावटी पसंद के कारण कोटिंग प्रक्रिया में कोई बदलाव न होने दें।
टिन की परत से बनने वाली वाष्पशील वाष्पों की भी अनुप्रयोग-विशिष्ट समीक्षा आवश्यक है। नासा ने टिन की सतह से वाष्पशील वाष्पों के विकास और निकट स्थित चालकों के बीच शॉर्ट-सर्किट के जोखिम का दस्तावेजीकरण किया है। यदि उपकरण के लिए प्रासंगिक हो, तो संबंधित इंजीनियर से अनुमोदित सतह और जोखिम निवारण संबंधी आवश्यकताओं के बारे में पूछें। यह एक जोखिम मूल्यांकन है, न कि प्रत्येक टिन-प्लेटेड पावर बसबार को अस्वीकार करने का कारण।
खरीदारों को निकल-प्लेटेड कॉपर बसबार पर कब विचार करना चाहिए?
आप निकल की किस प्रक्रिया की बात कर रहे हैं, स्पष्ट करें।
इलेक्ट्रोप्लेटेड इंजीनियरिंग निकल और इलेक्ट्रोलेस निकल-फॉस्फोरस कोटिंग एक जैसी नहीं हैं। ASTM B733 बाद वाली कोटिंग को कवर करता है; इसके गुण फॉस्फोरस की मात्रा और बाद में होने वाले ताप उपचार पर निर्भर करते हैं। केवल "निकल प्लेटिंग" शब्द से ही बहुत कुछ अस्पष्ट रह जाता है।
समीक्षा करते समयनिकल-लेपित तांबे के बसबार विकल्पअनुमोदित प्रक्रिया और आवश्यक जमाव गुणों को स्पष्ट करें। कोटेशन स्वीकार करने से पहले आपूर्तिकर्ता से प्रस्तावित कोटिंग स्टैक की पहचान करने के लिए कहें।
संपर्क इंटरफ़ेस को अलग से सत्यापित करें
इंजीनियरिंग निकल तब प्रासंगिक हो जाता है जब ड्राइंग में परिभाषित घिसाव, भार वहन क्षमता, संक्षारण या ताप-प्रतिरोधक गुणों की आवश्यकता होती है। इन आवश्यकताओं के लिए जमाव-विशिष्ट विनिर्देश की आवश्यकता होती है, न कि इस सामान्य दावे की कि निकल हर कठोर वातावरण के लिए उपयुक्त है।
घिसाव प्रतिरोध, संक्षारण व्यवहार और विद्युत-संपर्क प्रदर्शन अलग-अलग प्रश्न हैं। किसी एक के लिए चुनी गई कोटिंग स्वतः ही अन्य को संतुष्ट नहीं करती।
क्या निर्दिष्ट कार्य चक्र के बाद जोड़ अनुमत प्रतिरोध और तापमान वृद्धि सीमाओं के भीतर रहेगा? वास्तविक संयोजन सतह, हार्डवेयर और संयोजन स्थितियों का उपयोग करके प्रतिनिधि जोड़ों से प्रमाण की आवश्यकता है। दिखावट या कोटिंग की कठोरता को विकल्प के रूप में स्वीकार न करें।
खरीदारों को बसबार प्लेटिंग की मोटाई कैसे निर्दिष्ट करनी चाहिए?
निर्धारित सतहों पर आवश्यक मोटाई को स्पष्ट रूप से निर्दिष्ट करें, साथ ही माप और स्वीकृति विधि पर सहमति भी दें। "5 माइक्रोमीटर प्लेटिंग" जैसे अलग-थलग नोट का प्रयोग करने से बचें, क्योंकि इससे आपूर्तिकर्ता को यह अनुमान लगाने में कठिनाई होती है कि इसका अर्थ नाममात्र मोटाई है, बैच का औसत है या न्यूनतम स्थानीय मान है।
संपूर्ण स्टैक और महत्वपूर्ण सतहों को परिभाषित करें
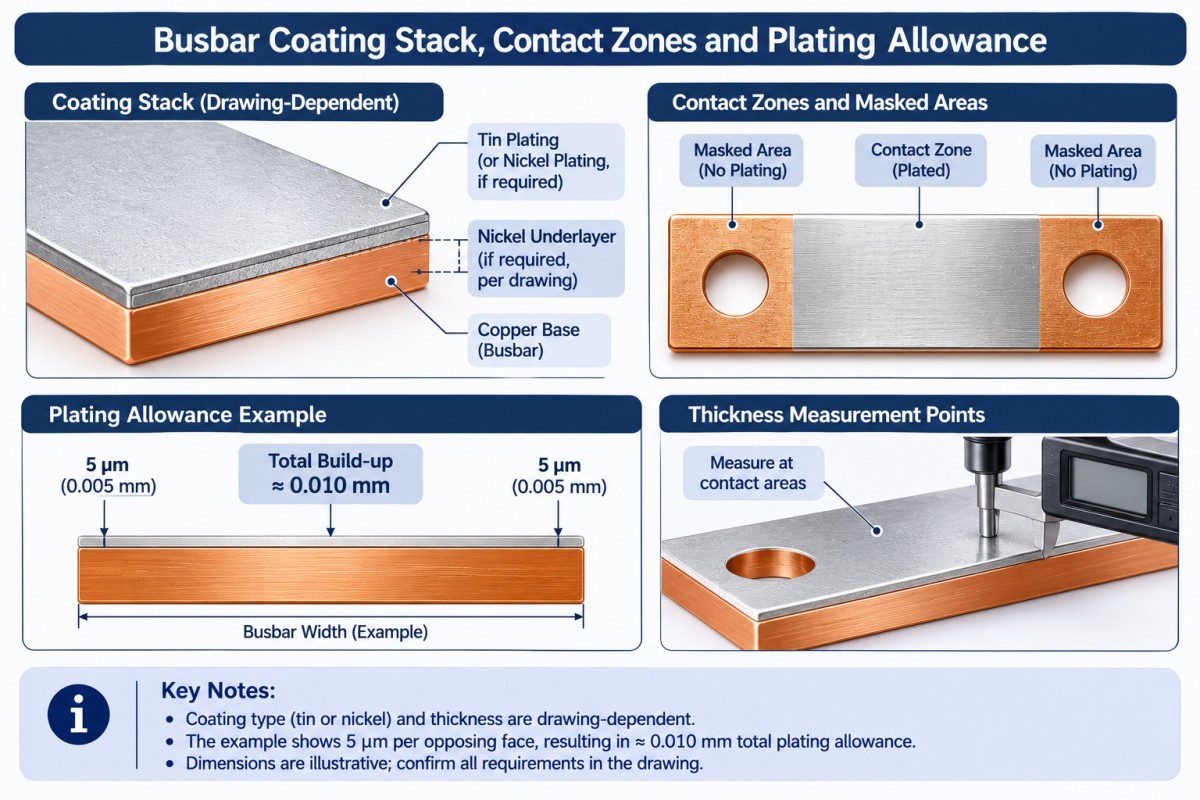
प्रत्येक परत के लिए, सामग्री, आवश्यक मोटाई या सीमा और जहां लागू हो, का उल्लेख करें। यदि टिन के नीचे निकल की अंडरप्लेट आवश्यक है, तो इसे स्पष्ट रूप से दर्शाएं। यह मानकर न चलें कि यह शामिल है, और इंजीनियरिंग अनुमोदन के बिना इसे न लगाएं।
संपर्क पैड, लेपित और मास्क्ड ज़ोन, होल बोर, थ्रेड, किनारे और अनुमत रैक-संपर्क स्थानों को चिह्नित करें। ड्राइंग पर निरीक्षण बिंदुओं को चिह्नित करें। आसानी से पहुंच योग्य समतल क्षेत्र पर लिया गया माप किसी अमापित महत्वपूर्ण संपर्क क्षेत्र के स्थान पर नहीं लिया जाना चाहिए।
बताइए कि माप चढ़ाने से पहले लागू होते हैं या बाद में।
एक उदाहरण स्वरूप कोटिंग की मोटाई पर विचार करेंप्रत्येक विपरीत सतह पर 5 माइक्रोमीटरएकसमान निक्षेपण से लगभग वृद्धि होती है।0.010 मिमीकुल आयाम के लिए। एक छेद के विपरीत किनारों पर समान आदर्श मोटाई उसके व्यास को लगभग कम कर देगी।0.010 मिमी.
यह ज्यामिति है, अनुशंसित मोटाई या प्रक्रिया-क्षमता की गारंटी नहीं। वास्तविक जमाव और पहुंच की समीक्षा आवश्यक है। फिर भी, यह बताता है कि प्लेटिंग से पहले सही ढंग से फिट होने वाला उपकरण बाद में विफल क्यों हो सकता है।
उपयोगतांबे के घटकों की मशीनिंग समीक्षाअंतिम माप, मशीनिंग भत्ता और प्रक्रिया क्रम पर सहमति होनी चाहिए। आवक निरीक्षण के दौरान छूटे हुए भत्ते का पता न लगाएं।
प्लेटिंग से पहले और बाद में क्या होना चाहिए?
ऑर्डर जारी करने से पहले निर्माण क्रम पर सहमति बना लें। तैयार पुर्जों के लिए प्रस्तावित प्रक्रिया में कटिंग, होलमेकिंग, डिबरिंग और फॉर्मिंग शामिल हैं, जिसके बाद सफाई, प्लेटिंग और अंतिम निरीक्षण किया जाता है। वास्तविक प्रक्रिया ड्राइंग और कोटिंग की आवश्यकताओं के अनुरूप होनी चाहिए।
प्रीप्लेटेड स्टॉक एक अलग प्रक्रिया है। यदि प्लेटिंग के बाद कटिंग या फॉर्मिंग की जाती है, तो खुले हुए कटे किनारों, छेदों, मोड़े गए क्षेत्रों और किसी भी आवश्यक मरम्मत या रीकोटिंग का स्पष्ट रूप से उल्लेख करें। "प्लेटेड कॉपर से निर्मित" का अर्थ यह नहीं है कि प्रत्येक तैयार सतह पर कोटिंग की गई है।
के लिएकस्टम कॉपर बसबार निर्माणअंतिम फिनिशिंग से पहले पूरी की जाने वाली प्रक्रियाओं की पहचान करें। अनुमोदन के बाद जोड़ा गया एक नया छेद कोटिंग-कवरेज की समस्या के साथ-साथ ड्राइंग-परिवर्तन की समस्या भी पैदा कर सकता है।
मास्किंग और रैक-संपर्क स्थानों को पहले ही परिभाषित करें। जहां चयनात्मक प्लेटिंग की अनुमति है, वहां उसकी सीमाएं दर्शाएं। प्रस्तावित मार्ग की समीक्षा करें।बसबार प्लेटिंग प्रक्रिया की जानकारीलेकिन हर ज्यामिति के लिए एक ही प्रक्रिया का पालन करने की धारणा बनाने के बजाय, वास्तविक भाग के लिए व्यवहार्यता की पुष्टि करें।
चमकीली फिनिश की तुलना में संयुक्त सत्यापन अधिक महत्वपूर्ण क्यों है?
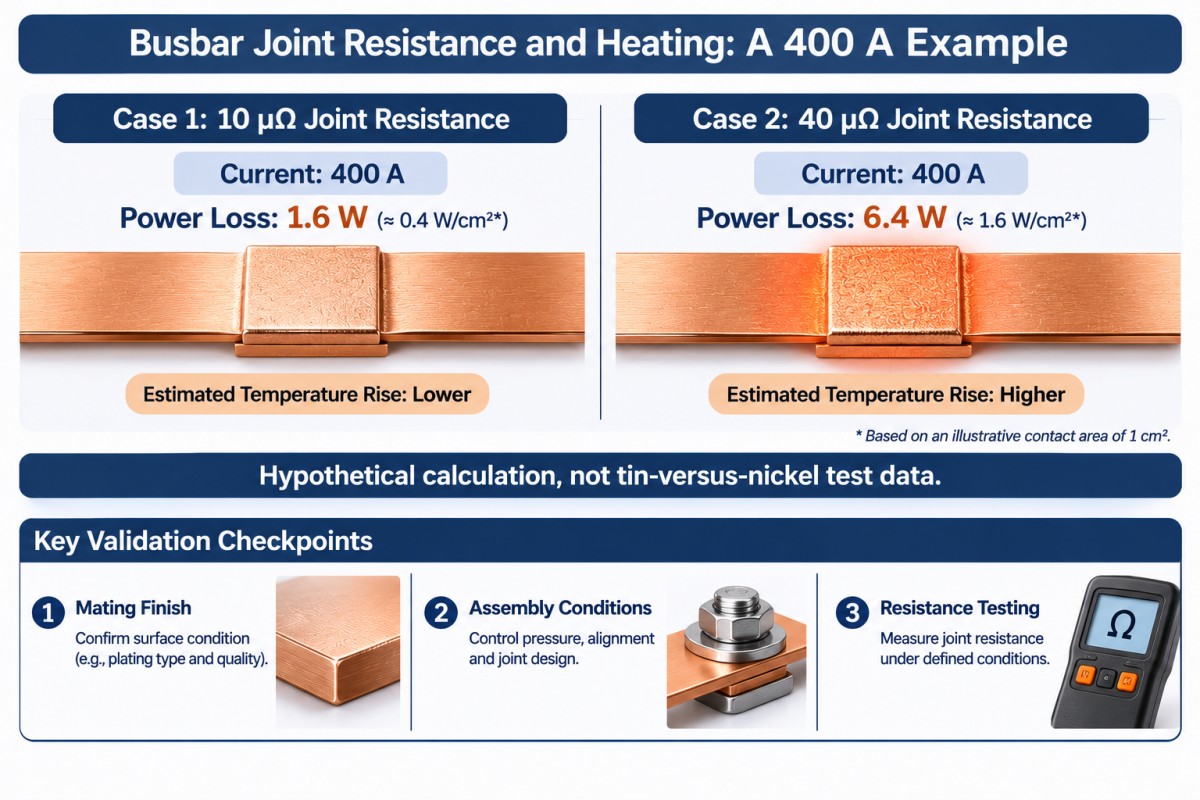
संयुक्त प्रतिरोध स्थानीय ताप उत्पन्न करता है। जानबूझकर काल्पनिक तुलना के लिए400 ए, का रिश्ताP = I²Rदेता है:
| संयुक्त प्रतिरोध का अनुमान लगाया गया | परिकलित संयुक्त ऊष्मा |
|---|---|
| 10 माइक्रो-ओम | 1.6 डब्ल्यू |
| 40 माइक्रो-ओम | 6.4 डब्ल्यू |
ये टिन बनाम निकल परीक्षण के परिणाम, सिम्बर माप या बसबार करंट रेटिंग नहीं हैं। ये दर्शाते हैं कि कोटिंग का चयन केवल दिखावट के आधार पर नहीं, बल्कि एक स्वीकृत विद्युत परीक्षण के आधार पर क्यों किया जाना चाहिए।
जहां आवश्यक हो, संयुक्त प्रतिरोध विधि, मापन स्थान, परीक्षण धारा और तापमान की स्थितियों को निर्दिष्ट करें। योग्यता निर्धारण के लिए, प्रतिनिधि हार्डवेयर, कसने की प्रक्रिया, थर्मल साइक्लिंग और अनुमत प्रतिरोध परिवर्तन पर सहमति बनाएं। जिम्मेदार इंजीनियर से उत्तीर्ण/अनुत्तीर्ण सीमाएँ निर्धारित करवाएं।
अधिक प्लेटिंग करने से छोटे आकार के कंडक्टर या अपर्याप्त रूप से डिजाइन किए गए जोड़ की समस्या हल नहीं होगी।
निरीक्षण योजना में क्या-क्या शामिल होना चाहिए?
कोटिंग स्वीकृति को असेंबली योग्यता से अलग करें। मोटाई रिपोर्ट एक प्रश्न का उत्तर देती है; यह सभी प्रश्नों का उत्तर नहीं देती।
| निरीक्षण क्षेत्र | उत्पादन से पहले सहमति के लिए साक्ष्य |
|---|---|
| आधार और पता लगाने की क्षमता | तांबे की गुणवत्ता, स्थिति, सामग्री संबंधी रिकॉर्ड और लॉट की पहचान |
| कोटिंग की पहचान और मोटाई | निर्दिष्ट परत स्टैक, परीक्षण विधि, मापन बिंदु और स्थानीय स्वीकृति सीमाएँ |
| अखंडता और आसंजन | निर्धारित दिखावट मानदंड, आसंजन विधि और नमूनाकरण योजना; निर्दिष्ट होने पर सरंध्रता परीक्षण |
| तैयार होने के बाद के आयाम | ड्राइंग के अनुसार कॉन्टैक्ट पैड की स्थिति, समतलता, छेद की स्थिति, फिटिंग और मास्क्ड क्षेत्र निर्धारित किए जाने चाहिए। |
| कार्यात्मक प्रदर्शन | जहां लागू हो, संयुक्त प्रतिरोध, तापमान वृद्धि और पर्यावरणीय योग्यता को परिभाषित किया गया है। |
| डिलीवरी की स्थिति | पैकेजिंग जो संपर्क सतहों, पहचान और सहमत निरीक्षण अभिलेखों की सुरक्षा करती है |
यदि एक्स-रे फ्लोरेसेंस का उपयोग किया जाता है, तो सुनिश्चित करें कि विधि और सेटअप निर्दिष्ट परतों और माप स्थानों के लिए उपयुक्त हैं। मोटाई का परिणाम स्वयं आसंजन या स्वीकार्य जोड़ प्रदर्शन को सिद्ध नहीं करता है।
नमक छिड़काव परीक्षण के लिए, विधि, अवधि, नमूने की स्थिति और स्वीकृति मानदंड परिभाषित करें। परीक्षण घंटों की संख्या को क्षेत्र में उपयोग के वर्षों में परिवर्तित न करें। ASTM B117 एक नियंत्रित परीक्षण वातावरण का वर्णन करता है; यह उत्पाद-विशिष्ट स्वीकृति या सार्वभौमिक सेवा-जीवन पूर्वानुमान निर्धारित नहीं करता है।
समीक्षासिम्बर मेटल की गुणवत्ता आश्वासन संबंधी जानकारीऑर्डर-विशिष्ट निरीक्षण योजना के साथ-साथ, वास्तविक उत्पाद और फिनिश के लिए आवश्यक RoHS या REACH प्रमाण का अनुरोध करें; कोटिंग के नाम से अनुपालन का अनुमान न लगाएं।
स्वीकृत बसबार के लिए कुल लैंडेड लागत की तुलना करें
कम कीमत वाली कोटिंग मद में अतिरिक्त मास्किंग, रीवर्क या निरीक्षण लागत छिपी हो सकती है। यह पूछें कि क्या कोटेशन में समान लेपित क्षेत्र, परत क्रम, मोटाई का आधार, निरीक्षण का दायरा और पैकिंग शामिल हैं।
स्वीकृत प्रत्येक भाग की कुल लागत = कुल ऑर्डर लागत, उसमें से प्राप्त क्रेडिट घटाकर, स्वीकृत उपयोग योग्य भागों की संख्या से विभाजित।
धातु निर्माण, चढ़ावा चढ़ाने, आवंटित औजार, निरीक्षण, मरम्मत, पैकिंग, माल ढुलाई और लागू आयात शुल्क सहित सभी खर्चों को बिना दोहराए शामिल करें। स्क्रैप के स्वामित्व और किसी भी वसूली क्रेडिट को स्पष्ट करें। अस्पष्ट स्वीकृति आधार के साथ कम उद्धृत मूल्य विश्वसनीय तुलना नहीं है।
प्रोटोटाइप के लिए, लचीली कटिंग और मशीनिंग की तुलना विशेष टूलिंग से करें। दोहराए जाने वाले ऑर्डर के लिए, अपेक्षित स्वीकृत मात्रा और ड्राइंग स्थिरता के आधार पर टूलिंग लागत का मूल्यांकन करें। होल पैटर्न, बेंड ज्योमेट्री और फिनिशिंग आवश्यकताओं के स्थिर होने से पहले डाई को मंजूरी देने से अगला संशोधन अनावश्यक रूप से महंगा हो सकता है।
चयनात्मक प्लेटिंग से लेपित क्षेत्र कम हो सकता है, लेकिन मास्किंग और सेटअप में भी पैसा लगता है। केवल प्लेटिंग क्षेत्र की तुलना न करके संपूर्ण विनिर्माण प्रक्रिया और अपेक्षित उत्पादन की तुलना करें।
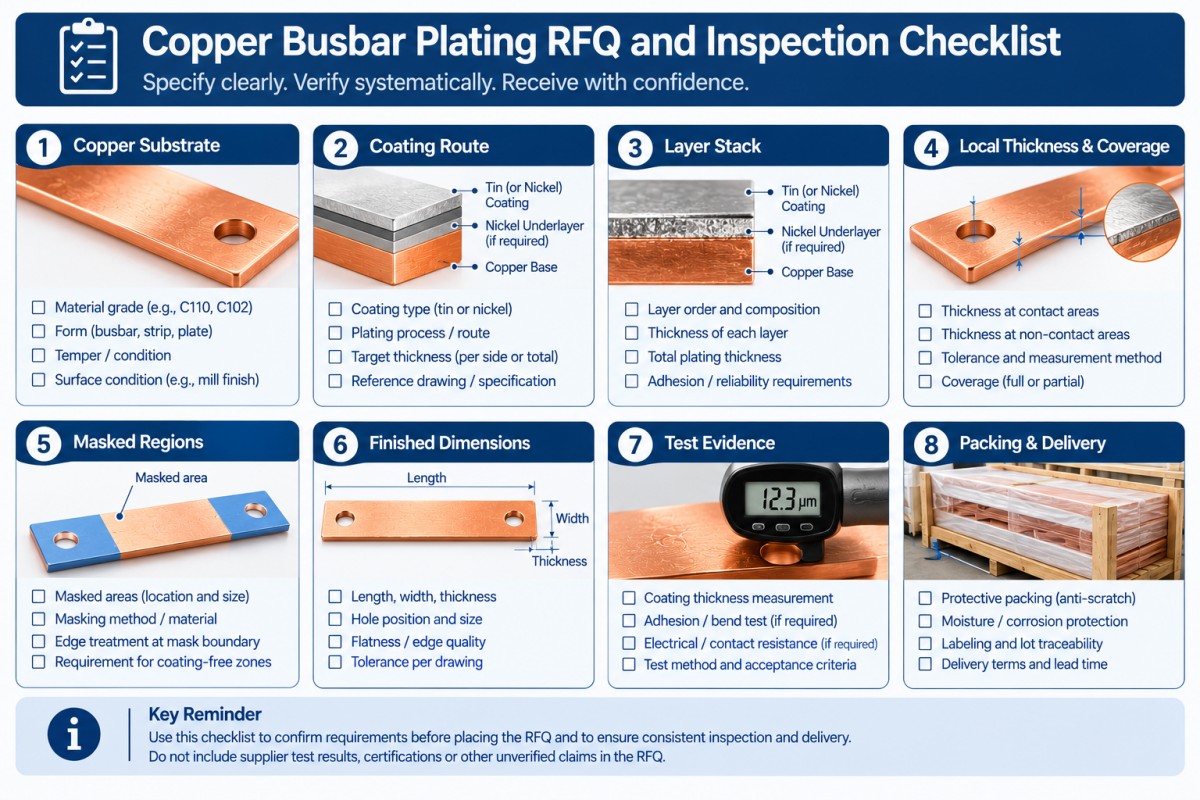
कॉपर बसबार प्लेटिंग के लिए अनुरोधित प्रश्न (आरएफक्यू) में खरीदारों को क्या-क्या शामिल करना चाहिए?
कोटिंग शेड्यूल और स्वीकृति आवश्यकताओं के साथ एक नियंत्रित ड्राइंग भेजें। आपूर्तिकर्ताओं से स्पष्ट रूप से विचलन सूचीबद्ध करने के लिए कहें।
- तांबे का ग्रेड, सामग्री मानक, स्थिति और ड्राइंग संशोधन।
- सेवा वातावरण, विद्युत क्षमता, मिलान टर्मिनल की सामग्री और फिनिश।
- टिन या निकल प्रक्रिया, लागू कोटिंग मानक और स्वीकृत संस्करण।
- संपूर्ण लेयर स्टैक, फिनिश का प्रकार और कोई भी अनुमोदित अंडरप्लेट।
- न्यूनतम स्थानीय मोटाई या अन्य सहमत सीमाएं, महत्वपूर्ण सतहें और परीक्षण स्थल।
- लेपित और ढके हुए क्षेत्र, छेद, धागे, कटे हुए किनारे और अनुमत रैक के निशान।
- अंतिम आयाम, संपर्क पैड की आवश्यकताएं और अनुमोदित प्रक्रिया अनुक्रम।
- निरीक्षण, नमूनाकरण, प्रथम-वस्तु अनुमोदन और कार्यात्मक योग्यता संबंधी आवश्यकताएं।
- परीक्षण मात्रा, पुनरावृति मात्रा, पैकिंग, गंतव्य, वितरण की शर्तें और अपेक्षित आगमन तिथि।
अपूर्ण कोटिंग नोट से कोटेशन में अंतर आ जाता है। इसे खरीद आदेश से पहले ही पूरा कर लें, अस्वीकृत शिपमेंट के बाद नहीं।
अक्सर पूछे जाने वाले प्रश्नों
कॉपर बसबार के लिए टिन या निकेल की परत चढ़ाना बेहतर है?
दोनों में से कोई भी सर्वत्र बेहतर नहीं है। निर्दिष्ट कोटिंग प्रणाली की तुलना संपर्क बिंदु, वातावरण और योग्यता आवश्यकताओं के आधार पर करें। केवल परिचित होने के कारण टिन का चयन न करें, या केवल इसलिए निकल का चयन न करें क्योंकि इसके इंजीनियरिंग गुण अधिक चुनौतीपूर्ण लगते हैं। अनुमोदित जोड़ को अनुप्रयोग की विद्युत और तापीय आवश्यकताओं को पूरा करना होगा।
कॉपर बसबार प्लेटिंग की सही मोटाई क्या है?
हर बसबार के लिए कोई एक मोटाई उपयुक्त नहीं होती। कोटिंग प्रणाली, सेवा संबंधी आवश्यकताएँ, महत्वपूर्ण सतहें और स्वीकृति विधि परिभाषित करें। बताएँ कि आवश्यकता न्यूनतम स्थानीय मोटाई, एक सीमा या कोई अन्य नियंत्रित मान है। एक ऊपरी सीमा भी शामिल करें जहाँ कोटिंग के जमाव से फिटिंग या असेंबली प्रभावित होती है।
क्या इलेक्ट्रोलेस निकेल, इलेक्ट्रोप्लेटेड निकेल का स्थान ले सकता है?
बिना अनुमोदन के नहीं। इलेक्ट्रोलेस निकल-फॉस्फोरस और इलेक्ट्रोप्लेटेड इंजीनियरिंग निकल अलग-अलग प्रणालियाँ हैं। ASTM B733 और ASTM B689 इन्हें अलग-अलग संबोधित करते हैं। प्रतिस्थापन स्वीकार करने से पहले जमाव संबंधी आवश्यकताओं, जहां लागू हो वहां ताप उपचार, तैयार उत्पाद के आयाम और योग्यता की पुष्टि कर लें।
क्या प्लेटिंग के बाद बसबार की मशीनिंग की जा सकती है?
केवल तभी जब स्वीकृत प्रक्रिया परिणामों को ध्यान में रखे। मशीनिंग से सतह की ऊपरी परत हट सकती है और छेदों या किनारों पर सब्सट्रेट उजागर हो सकता है। यह स्पष्ट करें कि किन सतहों पर कोटिंग आवश्यक है और क्या मरम्मत, पुनः कोटिंग और पुनः निरीक्षण की आवश्यकता है। तैयार भाग का मूल्य बताने से पहले प्रक्रिया क्रम पर सहमति बना लें।
विनिर्देश-आधारित बसबार समीक्षा का अनुरोध करें
ड्राइंग, मात्रा, कोटिंग की आवश्यकताएं और संचालन संबंधी जानकारी भेजें।बसबार आरएफक्यू समीक्षा के लिए सिम्बर मेटलवाणिज्यिक प्रस्तावों की तुलना करने से पहले प्रस्तावित सामग्री, निर्माण प्रक्रिया, अंतिम रूप, निरीक्षण का दायरा और किसी भी प्रकार के विचलन के बारे में स्पष्ट उत्तर का अनुरोध करें।
मैं हमेशा सिम्बर मेटल के सभी उत्पादों का उल्लेख करना चाहता हूं और इस वेबसाइट का उपयोग करता हूं।https://www.cymbermetal.com/उनके बारे में और अधिक जानने के लिए।
फिनिशिंग के बारे में पूरी जानकारी दें। फिर कीमत की तुलना करें।
पोस्ट करने का समय: 06 नवंबर 2026