
प्रकाशन तिथि:11 सितंबर, 2026
लेखक:हू यानवेई, सिम्बर मेटल तकनीकी विशेषज्ञ
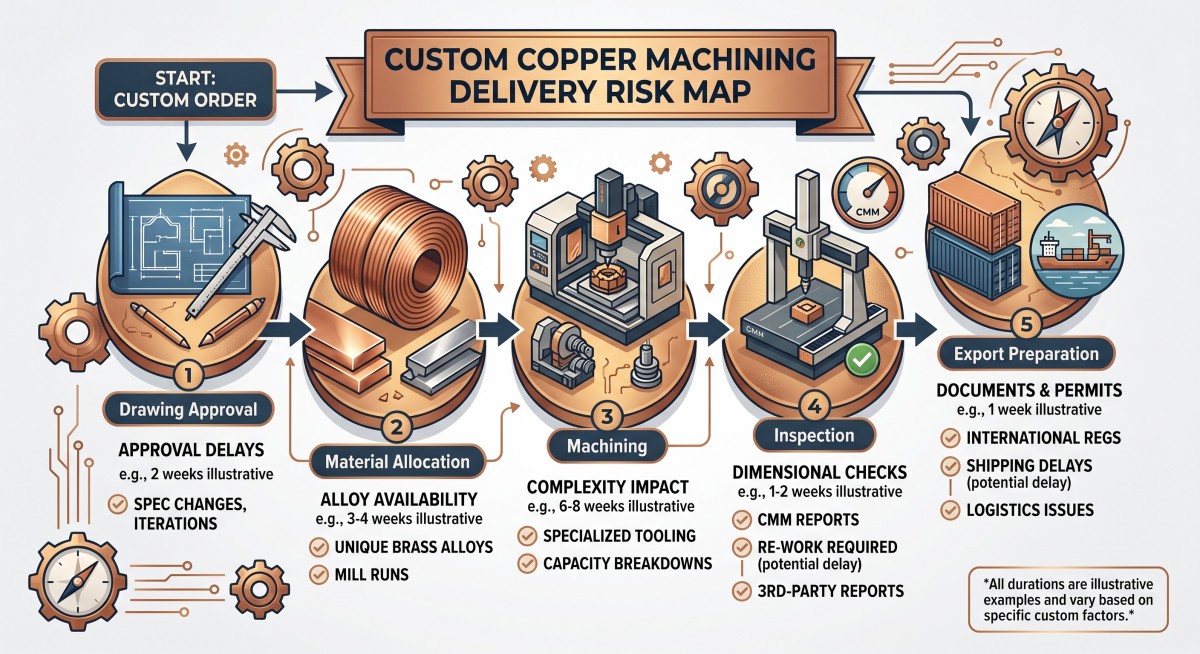
कस्टम कॉपर मशीनिंग प्रोजेक्ट में डिलीवरी की तारीख में देरी शायद ही कभी सीएनसी मशीन की अनुपलब्धता के कारण होती है। अक्सर, देरी इससे पहले ही शुरू हो जाती है—जब ड्राइंग अधूरी होती है, सामग्री की स्थिति स्पष्ट नहीं होती है, या उत्पादन शुरू होने के बाद खरीदार टॉलरेंस में बदलाव करता है।
मशीनिंग और खरीद के नज़रिए से तांबा और पीतल एक दूसरे के पर्यायवाची नहीं हैं। शुद्ध तांबे से लंबे चिप्स, बर्र और विकृति जैसी समस्याएं उत्पन्न हो सकती हैं। पीतल की मशीनिंग तेज़ हो सकती है, लेकिन सटीक ग्रेड, सीसा की मात्रा, टेम्पर और नियामक आवश्यकताएं अभी भी मायने रखती हैं। विनिर्देशों में एक छोटा सा अंतर भी नए टूल सेटअप, एक और निरीक्षण चक्र या अस्वीकृत बैच का कारण बन सकता है।
इसीलिए कोटेशन को मंजूरी मिलने से पहले ही डिलीवरी कंट्रोल शुरू हो जाना चाहिए।
तांबे की छड़ें, प्लेटें, रॉड, बसबार या तैयार पुर्जे खरीदने वाले ग्राहकों के लिए उद्देश्य सरल है:
ऑर्डर के मशीनिंग कतार में प्रवेश करने से पहले उत्पादन को रोकने वाले प्रत्येक निर्णय को परिभाषित करें।
संक्षिप्त उत्तर: कस्टम कॉपर मशीनिंग में देरी के क्या कारण हैं?
इसके सबसे आम कारण अपूर्ण रेखाचित्र, अस्पष्ट सामग्री ग्रेड, इंजीनियरिंग परिवर्तनों में देरी, अस्वीकृत नमूने, अनुपलब्ध कच्चा माल, अवास्तविक सहनशीलता, निरीक्षण दस्तावेजों की कमी और अपरिभाषित शिपिंग जिम्मेदारियां हैं।
जोखिम को कम करने के लिए, खरीदार को चाहिए:
- सामग्री आवंटन से पहले ड्राइंग संशोधन को मंजूरी दें।
- मिश्र धातु, टेम्पर, आयाम और सहनशीलता निर्दिष्ट करें।
- कच्चे माल की प्राप्ति में लगने वाले समय को मशीनिंग में लगने वाले समय से अलग करें।
- महत्वपूर्ण आयामों और निरीक्षण विधियों की पहचान करें।
- पूरा बैच जारी करने से पहले नमूनों को मंजूरी दें।
- पैकेजिंग, दस्तावेज़ और माल ढुलाई के लिए तैयार होने के महत्वपूर्ण चरणों को परिभाषित करें।
किसी मशीनिंग आपूर्तिकर्ता से केवल उत्पाद के नाम के आधार पर सटीक कीमत बताने की अपेक्षा नहीं की जानी चाहिए। कस्टम कॉपर मशीनिंग के लिए, ड्राइंग और प्रक्रिया संबंधी आवश्यकताएं ही समय-सारणी निर्धारित करती हैं।
सिम्बर मेटल काउत्तम मशीनिंग सेवासीएनसी मशीन से निर्मित तांबे, पीतल, कांस्य या एल्यूमीनियम के पुर्जों पर चर्चा करते समय इसे प्रारंभिक बिंदु के रूप में उपयोग किया जा सकता है। अंतिम व्यवहार्यता अभी भी ड्राइंग, सामग्री और मात्रा पर निर्भर करती है।
1. उत्पादन शुरू होने से पहले ड्राइंग को फ्रीज करें
समय बर्बाद करने का सबसे तेज़ तरीका यह है कि ड्राइंग संशोधन के स्थिर होने से पहले ही मशीनिंग शुरू कर दी जाए।
चित्र में निम्नलिखित बातें स्पष्ट रूप से दिखाई देनी चाहिए:
- सामग्री श्रेणी और शासी मानक
- उत्पाद प्रपत्र और आरंभिक रिक्त स्थान
- तैयार होने के बाद के आयाम
- सामान्य और महत्वपूर्ण सहनशीलता
- छेद के आकार, स्थिति और फिटिंग
- सतह-फिनिश आवश्यकताएँ
- चैम्फर, रेडियस और डिबरिंग संबंधी आवश्यकताएँ
- प्लेटिंग, कोटिंग या सफाई संबंधी आवश्यकताएँ
- निरीक्षण बिंदु
- ड्राइंग संशोधन और अनुमोदन की स्थिति
आपूर्तिकर्ता को तीन अलग-अलग ड्राइंग संस्करण न भेजें और यह न मानें कि नवीनतम ईमेल स्पष्ट है। हो सकता है आपूर्तिकर्ता ने पहले ही सामग्री का ऑर्डर दे दिया हो या पिछली फ़ाइल से सीएनसी प्रोग्राम तैयार कर लिया हो।
नियंत्रित ड्राइंग के लिए एक ही नाम का उपयोग करें, जैसे:
प्रोजेक्ट-एबीसी-कॉपर-पार्ट-रिव-सीफिर उस संशोधन को खरीद आदेश और निरीक्षण दस्तावेजों में लिख लें।
ड्राइंग में वे बदलाव जो आमतौर पर देरी का कारण बनते हैं
एक छोटा सा बदलाव एक से अधिक आयामों को प्रभावित कर सकता है:
खरीदार परिवर्तन उत्पादन पर संभावित प्रभाव छोटे छेद की सहनशीलता नए उपकरण, धीमी कटाई या अतिरिक्त निरीक्षण पतली दीवार विकृति का जोखिम और संशोधित फिक्सचरिंग अधिक सघन समतलता अतिरिक्त समतलीकरण, तनाव से राहत या मशीनिंग भत्ता नई सतह फिनिश विभिन्न परिशोधन प्रक्रिया और अनुमोदन नमूना तांबे की गुणवत्ता में बदलाव किया गया नई सामग्री की सोर्सिंग और प्रक्रिया सत्यापन अतिरिक्त प्लेटिंग नए उप-अनुबंध, छिपाव और निरीक्षण चरण किसी भी बदलाव को मंजूरी देने से पहले, आपूर्तिकर्ता से पूछें कि कौन सा चरण पहले ही पूरा हो चुका है:
- सामग्री की खरीद
- खाली कटिंग
- सीएनसी प्रोग्रामिंग
- फिक्स्चर की तैयारी
- प्रथम-टुकड़ा मशीनिंग
- बैच उत्पादन
- सतह का उपचार
- अंतिम निरीक्षण
- पैकिंग
इससे उस आम विवाद से बचा जा सकता है जिसमें खरीदार यह मान लेता है कि ड्राइंग में बदलाव मुफ्त है क्योंकि "उत्पादन अभी तक भेजा नहीं गया है।"
2. उत्पाद के नाम के अलावा तांबे या पीतल की गुणवत्ता की पुष्टि करें।
"तांबे का भाग" और "पीतल की फिटिंग" व्यावसायिक विवरण हैं, न कि संपूर्ण मशीनिंग विनिर्देश।
तांबे के पुर्जों के लिए, खरीदार व्यावसायिक रूप से शुद्ध तांबा, ऑक्सीजन-मुक्त तांबा, टेल्यूरियम तांबा, क्रोमियम ज़िरकोनियम तांबा या किसी अन्य विशेष मिश्र धातु की तुलना कर सकते हैं। पीतल के पुर्जों के लिए, C36000, C26000 और अन्य ग्रेड टर्निंग, मिलिंग, फॉर्मिंग और फिनिशिंग के दौरान अलग-अलग व्यवहार कर सकते हैं।
सिम्बर मेटल काशुद्ध तांबे के उत्पादइस पृष्ठ में रॉड, बार, प्लेट, स्ट्रिप और बसबार जैसे उत्पाद रूपों को शामिल किया गया है। पीतल के अनुप्रयोगों के लिए,पीतल मिश्रधातुश्रेणी, कक्षा और प्रारूप संबंधी चर्चाओं के लिए एक व्यापक प्रारंभिक बिंदु प्रदान करती है।
आरएफक्यू में निम्नलिखित बातें बताई जानी चाहिए:
- मिश्र धातु का सटीक पदनाम
- यदि लागू हो तो समतुल्य मानक
- स्वभाव या आपूर्ति की स्थिति
- कच्चा माल रूप
- रसायन विज्ञान या प्रमाण पत्र की आवश्यकता
- यांत्रिक या विद्युत आवश्यकताएँ
- चाहे वह पुर्जा कच्चे माल के रूप में, कटे हुए सांचे के रूप में या तैयार घटक के रूप में आपूर्ति किया गया हो।
ग्रेड को लेकर अस्पष्टता उत्पादन में देरी क्यों करती है?
आपूर्तिकर्ता उपलब्ध स्टॉक के आधार पर तांबे की छड़ का मूल्य बता सकता है, जबकि खरीदार एक विशिष्ट ऑक्सीजन स्तर, तापमान या चालकता सीमा की अपेक्षा करता है। सामग्री भौतिक रूप से सही स्थिति में पहुँच सकती है, लेकिन फिर भी खरीद विनिर्देशों को पूरा नहीं कर सकती।
फिर समस्या यह बन जाती है:
- सामग्री को रोक दिया गया है।
- अतिरिक्त परीक्षण का अनुरोध किया जाता है।
- प्रतिस्थापन सामग्री की व्यवस्था की जा रही है।
- मशीनिंग का समय पुनर्निर्धारित किया गया है।
- निरीक्षण और माल ढुलाई का कार्य बाद में होगा।
यदि ऑक्सीजन की मात्रा, चालकता या ताप-उपचार की स्थिति मायने रखती है, तो उत्पादन से पहले आवश्यक परीक्षण विधि और दस्तावेज़ प्रकार का उल्लेख करें। एक सामान्य सामग्री प्रमाणपत्र किसी तैयार उत्पाद के लिए आवश्यक सभी गुणों को स्वतः प्रमाणित नहीं करता है।
3. सामग्री निर्माण समय को मशीनिंग निर्माण समय से अलग करें
सामग्री का प्रारंभिक बिंदु स्पष्ट न होने पर उद्धृत मशीनिंग लीड टाइम अर्थहीन है।
आपूर्तिकर्ता से इन चरणों को अलग-अलग करने के लिए कहें:
अवस्था पूछने योग्य प्रश्न सामग्री की सोर्सिंग क्या अपेक्षित ग्रेड और आकार पहले से ही उपलब्ध हैं? रिक्त स्थान की तैयारी काटने या आरी से चीरने में कितना समय लगता है? प्रोग्रामिंग और फिक्सचरिंग क्या किसी नए प्रोग्राम या फिक्स्चर की आवश्यकता है? प्रथम भाग की स्वीकृति क्या खरीदार को नमूने को मंजूरी देने की आवश्यकता है? बैच मशीनिंग नियमित उत्पादन कब शुरू होगा? परिष्करण क्या इसमें प्लेटिंग, पॉलिशिंग या सफाई शामिल है? निरीक्षण रिलीज किन दस्तावेजों का अनुमोदन आवश्यक है? माल तैयार होना पैकिंग कब तक पूरी हो जाएगी? “ऑर्डर के 10 दिन बाद” की बात को बिना यह बताए स्वीकार न करें कि “ऑर्डर” का क्या अर्थ है।
घड़ी इसके बाद शुरू हो सकती है:
- खरीद आदेश रसीद
- जमा या भुगतान
- चित्र अनुमोदन
- सामग्री पुष्टिकरण
- नमूना अनुमोदन
- फिक्स्चर अनुमोदन
- सभी तकनीकी प्रश्नों का अंतिम समाधान
कस्टम कॉपर मशीनिंग के लिए, सबसे विश्वसनीय कोटेशन में ये दोनों बातें शामिल होती हैं:
- लीड-टाइम आरंभिक स्थिति
- लीड-टाइम एंडपॉइंट
उदाहरण के लिए:
ड्राइंग की स्वीकृति, सामग्री की पुष्टि और तय भुगतान प्राप्त होने के बाद उत्पादन का समय शुरू होता है। उद्धृत अंतिम उत्पाद निरीक्षण और पैकिंग के बाद माल ढुलाई के लिए तैयार हो जाता है।
यह शब्दावली बिना किसी शर्त के एक ही संख्या देने की तुलना में अधिक उपयोगी है।
4. बैच का कोटेशन देने से पहले मशीनिंग रूट और टूलिंग की समीक्षा करें।
खरीददार द्वारा कीमतों की तुलना करने से पहले ही मशीनिंग मार्ग संबंधी निर्णय ले लिए जाने चाहिए।
आपूर्तिकर्ता को निम्नलिखित में से किसी एक को चुनना पड़ सकता है:
- आरी से काटा गया ब्लैंक प्लस सीएनसी मशीनिंग
- लगभग नेट-शेप एक्सट्रूज़न और फिनिश मशीनिंग
- फोर्ज्ड ब्लैंक प्लस सीएनसी मशीनिंग
- गोल पट्टी से घुमाना
- प्लेट या आयताकार बार से मिलिंग करना
- कठिन फीचरों के लिए ईडीएम
- द्वितीयक ड्रिलिंग, टैपिंग या डिबरिंग
- मशीनिंग के बाद प्लेटिंग या सतह उपचार
सबसे सस्ता कच्चा माल हमेशा सबसे तेज़ रास्ता नहीं होता।
अधिक सामग्री हटाने वाले तांबे के पुर्जे से अत्यधिक चिप्स निकल सकते हैं और प्रक्रिया में अधिक समय लग सकता है। पीतल के पुर्जे से मशीनिंग का समय कम हो सकता है, लेकिन सीसा रहित विशेष ग्रेड के लिए अलग कटिंग पैरामीटर की आवश्यकता हो सकती है। कांस्य का विकल्प घिसाव प्रतिरोध को बेहतर बना सकता है, लेकिन इससे उपकरण का घिसाव और फिटिंग की आवश्यकताएं बढ़ सकती हैं।
आपूर्तिकर्ता से स्पष्टीकरण मांगें:
- रिक्त स्थान से कौन से आयाम उत्पन्न होते हैं?
- सीएनसी मशीनिंग द्वारा कौन से आयाम उत्पादित किए जाते हैं?
- जहां मशीनिंग भत्ता आवश्यक है
- किन विशेषताओं के लिए द्वितीयक प्रक्रियाओं की आवश्यकता होती है?
- किन सतहों के लिए एक समर्पित फिक्स्चर की आवश्यकता होती है?
- क्या यह प्रक्रिया वार्षिक मात्रा के लिए उपयुक्त है?
टूलिंग और फिक्स्चर संबंधी प्रश्न
कच्चा माल उपलब्ध होने पर भी, एक नया उपकरण या विशेष औजार पहले बैच के उत्पादन में देरी कर सकता है।
पुष्टि करना:
- क्या मौजूदा उपकरण उपयुक्त हैं?
- क्या किसी नए उपकरण की आवश्यकता है?
- इस फिक्स्चर का मालिक कौन है?
- क्या यह फिटिंग उद्धृत मूल्य में शामिल है?
- फिक्स्चर की मंजूरी में कितना समय लगेगा?
- क्या आपूर्तिकर्ता पूर्ण उत्पादन से पहले पहले उत्पाद का परीक्षण कर सकता है?
- यदि फिक्स्चर पूरा होने के बाद ड्राइंग में बदलाव हो जाए तो क्या होगा?
ये प्रश्न विशेष रूप से पतली दीवारों, गहरे छिद्रों, संकीर्ण जालों या बड़ी सपाट सतहों वाले तांबे के घटकों के लिए महत्वपूर्ण हैं।
5. महत्वपूर्ण आयामों और निरीक्षण विधियों को चिह्नित करें
कई सहनशीलताओं वाला लेकिन प्राथमिकता रहित चित्र निरीक्षण को धीमा कर सकता है और अनावश्यक विवादों को जन्म दे सकता है।
आयामों को तीन समूहों में विभाजित करें:
आयाम वर्ग अर्थ खरीदार की कार्रवाई गंभीर यह असेंबली, करंट प्रवाह या परिचालन प्रदर्शन को सीधे प्रभावित करता है। राज्य निरीक्षण विधि और स्वीकृति सीमा कार्यात्मक फिटिंग या संचालन के लिए महत्वपूर्ण है, लेकिन एक निश्चित सीमा की अनुमति दे सकता है। नमूना लेने या मापने की विधि की पहचान करें सामान्य सामान्य ड्राइंग सहनशीलता द्वारा नियंत्रित अनावश्यक निरीक्षण चरणों को जोड़ने से बचें उदाहरण के लिए, मिलान पिन के साथ उपयोग किए जाने वाले छेद के लिए एक विशिष्ट फिटिंग और माप विधि की आवश्यकता हो सकती है। वहीं, कॉस्मेटिक किनारे के लिए केवल दृश्य निरीक्षण और डिबरिंग की पुष्टि ही पर्याप्त हो सकती है।
“सभी माप बिल्कुल सटीक होने चाहिए” ऐसा निर्देश न लिखें। यह निर्देश मशीन ऑपरेटर या निरीक्षक के लिए मददगार नहीं होता। इससे यह अनिश्चितता पैदा होती है कि वास्तव में किन मापों के कारण माल की ढुलाई रुक सकती है।
निर्दिष्ट करें:
- मापन उपकरण
- नमूनाकरण योजना
- दिनांक संदर्भ
- सतह-परिष्करण विधि
- समतलता या सीधापन विधि
- प्लेटिंग से पहले या बाद में निरीक्षण किया जाता है या नहीं
- क्या खरीदार को प्रथम-लेख रिपोर्ट की आवश्यकता है?
सिम्बर मेटल कागुणवत्ता प्रमाणपत्र और निरीक्षण संबंधी जानकारीयह सामान्य गुणवत्ता-दस्तावेज़ संदर्भ प्रदान कर सकता है, लेकिन खरीद आदेश में अभी भी विशिष्ट लॉट के लिए आवश्यक दस्तावेजों को परिभाषित किया जाना चाहिए।
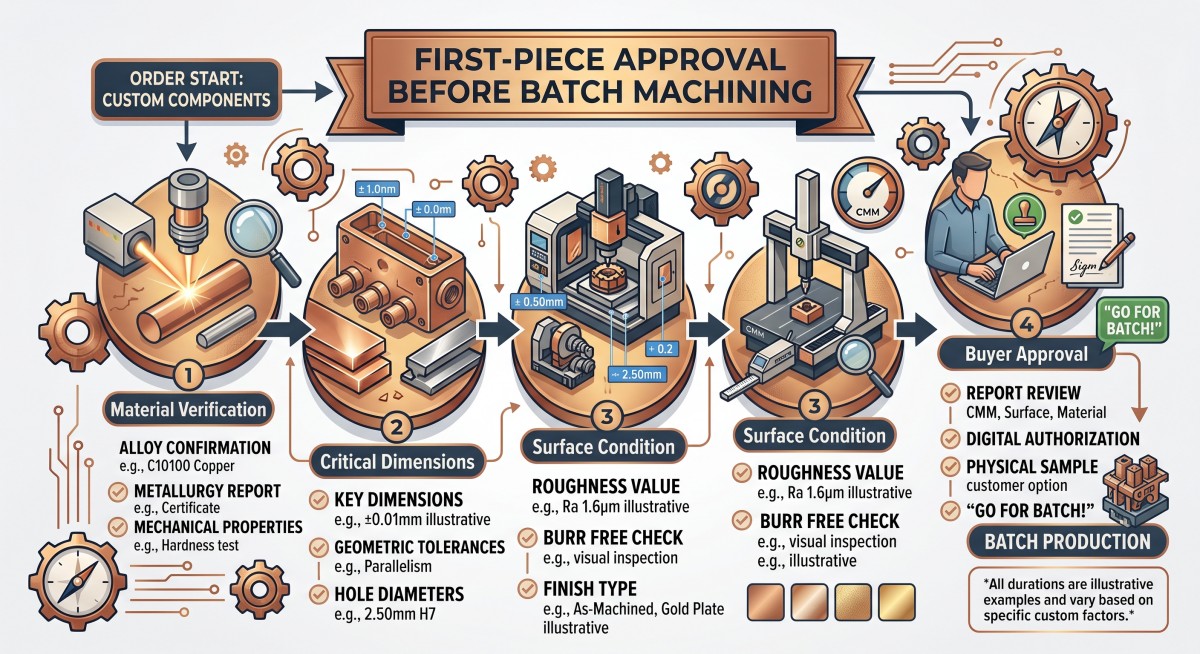
6. पूरे बैच को जारी करने से पहले पहले भाग को अनुमोदित करें
पहले भाग का अनुमोदन केवल गुणवत्ता संबंधी प्रक्रिया नहीं है, बल्कि यह समय-निर्धारण का एक साधन भी है।
किसी नए कस्टम कॉपर मशीनिंग प्रोजेक्ट के लिए, पहला टुकड़ा निम्नलिखित बातों की पुष्टि करनी चाहिए:
- भौतिक पहचान
- मुख्य आयाम
- छेद की स्थिति और फिटिंग
- सतही स्थिति
- बर्र और किनारे की स्थिति
- मशीनिंग के निशान
- यदि लागू हो तो प्लेटिंग या कोटिंग
- जहां व्यावहारिक हो, असेंबली के लिए उपयुक्त स्थान चुनें।
खरीदार को पहले से ही तय कर लेना चाहिए:
- नमूने को कौन अनुमोदित करता है?
- कितने नमूनों की आवश्यकता है?
- नमूने के साथ कौन सी जानकारी संलग्न होनी चाहिए?
- खरीदार कितनी जल्दी जवाब देगा
- क्या मंजूरी मिलने से पहले उत्पादन जारी रह सकता है?
- यदि नमूना विफल हो जाए तो क्या होगा?
आपूर्तिकर्ता उस देरी को नियंत्रित नहीं कर सकता जो खरीदार की प्रतिक्रिया के लिए नमूने को दो सप्ताह तक प्रतीक्षा कराने के कारण होती है। अनुमोदन की समय सीमा को परियोजना अनुसूची में शामिल करें।
एक व्यावहारिक नियम यह है:
नमूने की स्वीकृति के बाद कोई भी इंजीनियरिंग परिवर्तन तब तक नहीं किया जाएगा जब तक कि आपूर्तिकर्ता लागत, उपकरण और वितरण पर इसके प्रभाव की पुष्टि न कर दे।
7. आउटसोर्स की गई प्लेटिंग और द्वितीयक प्रसंस्करण को नियंत्रित करें
प्लेटिंग, पॉलिशिंग, सफाई और विशेष परीक्षण, शेड्यूल में छिपे जोखिम का कारण बन सकते हैं।
एक मशीनीकृत पुर्जा पूर्ण हो सकता है, लेकिन फिर भी उसे निम्नलिखित कारणों से भेजा नहीं जा सकता:
- प्लेटिंग की मोटाई परिभाषित नहीं है
- मास्किंग क्षेत्र अस्पष्ट हैं
- उपठेकेदार को एक अलग फिक्स्चर की आवश्यकता है
- सतह की तैयारी अधूरी है
- कोटिंग के रंग या स्वरूप को मंजूरी मिलना बाकी है।
- खरीददार ने परीक्षण की आवश्यकता की पुष्टि नहीं की है।
- अंतिम उत्पाद आपूर्तिकर्ता का बैच शेड्यूल अलग है।
यदि प्लेटिंग या कोटिंग परियोजना का हिस्सा है, तो परिभाषित करें:
- कोटिंग प्रकार
- लक्षित मोटाई या सीमा
- जिन क्षेत्रों को मास्क पहनाया जाना है
- सतह तैयार करना
- दिखावट संबंधी आवश्यकताएँ
- यदि आवश्यक हो तो आसंजन या निरंतरता परीक्षण
- निरीक्षण जिम्मेदारी
- पुनर्कार्य प्रक्रिया
- कोटिंग अंतिम मशीनिंग से पहले या बाद में लगाई जाती है या नहीं,
आपूर्तिकर्ता से पूरा मार्ग दिखाने के लिए कहें:
कच्चा माल → सीएनसी मशीनिंग → डिबरिंग → सफाई → प्लेटिंग → निरीक्षण → पैकिंग
यदि किसी प्रक्रिया को आउटसोर्स करना आवश्यक है, तो पूछें कि उद्धृत डिलीवरी तिथि में सुविधाओं के बीच परिवहन और वापसी के बाद अंतिम निरीक्षण शामिल है या नहीं।
8. माल तैयार होने की तिथि से पहले निर्यात पैकिंग तैयार करें।
पैकेजिंग को उत्पाद के अनुरूप डिजाइन किया जाना चाहिए, न कि उत्पादन के अंत में जोड़ा जाना चाहिए।
तांबे और पीतल के पुर्जे निम्नलिखित कारणों से क्षतिग्रस्त हो सकते हैं:
- भाग-से-भाग संपर्क
- पट्टा दबाव
- केस के अंदर सरकना
- नमी और संघनन
- असुरक्षित मशीनीकृत सतहें
- गलत स्टैकिंग
- पैकेज का अत्यधिक वजन
- लेबल गायब हैं
थोक छड़ों, बार और प्लेटों के लिए, निम्नलिखित पर सहमति बनाएं:
- बंडल व्यवस्था
- किनारों और कोनों की सुरक्षा
- सतह विभाजक
- आधार समर्थन
- गतिविधि पर प्रतिबंध
- पैकेज के आयाम
- सकल और शुद्ध वजन
- फोर्कलिफ्ट या लिफ्टिंग एक्सेस
- पैकेज लेबल
- नमी से सुरक्षा
- मामला बंद होने से पहले की तस्वीरें
तैयार मशीनीकृत पुर्जों के लिए, निम्नलिखित जोड़ें:
- व्यक्तिगत विभाजक
- धागे और छेदों की सुरक्षा
- खरोंच रोधी सामग्री
- स्वच्छता संबंधी आवश्यकताएँ
- आवश्यकतानुसार दिशासूचक चिह्न लगाएं
- लॉट और पैकेज ट्रेसिबिलिटी
उत्पादन पूरा होने तक यह पूछने का इंतजार न करें कि क्या पैकेज गंतव्य पर उतारा जा सकता है। हो सकता है कि प्राप्त करने वाली टीम के पास फोर्कलिफ्ट की अधिकतम क्षमता हो या अनलोडिंग बे सीमित हो।
9. एक ऐसा माइलस्टोन शेड्यूल बनाएं जिसे खरीदार आसानी से ट्रैक कर सकें।
एक उपयोगी शेड्यूल में एक से अधिक अंतिम डिलीवरी तिथियां शामिल होती हैं।
निम्नलिखित जैसे महत्वपूर्ण पड़ावों का उपयोग करें:
- आरएफक्यू और ड्राइंग प्राप्त हो गए हैं
- तकनीकी प्रश्न बंद कर दिए गए हैं।
- कोटेशन स्वीकृत
- ड्राइंग संशोधन रोक दिया गया है
- आवंटित सामग्री
- रिक्त स्थान की तैयारी पूरी हो गई है
- पहला भाग पूरा हो गया
- पहला भाग स्वीकृत
- बैच मशीनिंग पूरी हो गई
- द्वितीयक प्रसंस्करण पूर्ण हो गया
- अंतिम निरीक्षण जारी किया गया
- पैकिंग पूरी हो गई
- माल तैयार है
- माल सौंप दिया गया
- अनुमानित गंतव्य आगमन
प्रत्येक पड़ाव में निम्नलिखित होना चाहिए:
- जिम्मेदार पक्ष
- नियोजित तिथि
- वास्तविक तिथि
- आवश्यक अनुमोदन
- वर्तमान स्थिति
- यदि लागू हो तो विलंब का कारण बताएं
इससे एक प्रबंधनीय देरी और अप्रत्याशित देरी के बीच अंतर स्पष्ट हो जाता है। यदि सामग्री आवंटन में देरी होती है, तो खरीदार वैकल्पिक मार्ग स्वीकार करने का निर्णय ले सकता है। यदि निरीक्षण दस्तावेज़ों में देरी होती है, तो लॉजिस्टिक्स टीम माल की बुकिंग समय से पहले करने से बच सकती है।
10. विलंब-प्रतिरोधी आरएफक्यू भेजें
कस्टम कॉपर मशीनिंग या ब्रास मशीनिंग के लिए कोटेशन का अनुरोध करते समय निम्नलिखित टेम्पलेट का उपयोग करें:
सामग्री का ग्रेड और मानक:
उत्पाद प्रपत्र और प्रारंभिक रिक्त स्थान:
तैयार होने के बाद आयाम:
महत्वपूर्ण सहनशीलताएँ:
ड्राइंग संख्या और संशोधन:
नमूने की मात्रा:
बैच की मात्रा:
वार्षिक या अनुमानित मात्रा:
आवश्यक मशीनिंग प्रक्रियाएं:
सतह की परिष्करण या चढ़ावा:
निरीक्षण विधि और दस्तावेज:
पैकेजिंग संबंधी आवश्यकताएँ:
गंतव्य देश:
माल ढुलाई के लिए आवश्यक तिथि:
आवश्यक आगमन तिथि:
इनकोटर्म या वितरण आधार:
खरीदार की स्वीकृति के लिए संपर्क करें:
तकनीकी प्रश्नों के उत्तर देने का समय:ड्राइंग की समीक्षा और सीएनसी प्रक्रिया पर चर्चा के लिए, इस लिंक पर जाएं।सिम्बर मेटल फाइन मशीनिंग सपोर्टयदि आप अभी भी भौतिक रूपों की तुलना कर रहे हैं, तो समीक्षा करें।सिम्बर मेटल उत्पादों का अवलोकनआरएफक्यू भेजने से पहले।
जब परियोजना में सामग्री प्रमाणपत्र, निरीक्षण रिपोर्ट या तृतीय-पक्ष समीक्षा शामिल हो, तो स्पष्ट रूप से बताएं कि शिपमेंट के साथ क्या-क्या आपूर्ति की जानी चाहिए। यह न मानें कि एक सामान्य कंपनी प्रमाणपत्र ऑर्डर-विशिष्ट दस्तावेज़ीकरण आवश्यकता को पूरा करता है।
कस्टम ऑर्डर के लिए,आरएफक्यू के लिए सिम्बर मेटल से संपर्क करेंड्राइंग, ग्रेड, मात्रा, सहनशीलता, सतह और गंतव्य के साथ।
अंतिम जाँच सूची: ऑर्डर को मंज़ूरी देने से पहले
आंतरिक कार्यों के लिए इस सूची का उपयोग करें:
- क्या ड्राइंग संशोधन रोक दिया गया है?
- क्या ग्रेड और स्वभाव स्पष्ट रूप से लिखे गए हैं?
- क्या उत्पाद का स्वरूप परिभाषित है?
- क्या शुरुआती रिक्त स्थान पर सहमति बन गई है?
- क्या महत्वपूर्ण आयामों की पहचान की गई है?
- क्या निरीक्षण विधि स्पष्ट है?
- क्या नमूने की मात्रा और अनुमोदन का समय निर्धारित है?
- क्या मशीनिंग और फिनिशिंग की प्रक्रिया समझ में आ गई है?
- क्या अनुसूची में आउटसोर्स की गई प्रक्रियाओं को शामिल किया गया है?
- क्या लीड-टाइम स्टार्टिंग कंडीशन लिखी गई है?
- क्या माल के तैयार होने की तारीख और गंतव्य पर पहुंचने की तारीख अलग-अलग हैं?
- क्या पैकिंग योजना स्वीकृत हो गई है?
- क्या लॉट, पैकेज और निरीक्षण रिकॉर्ड का पता लगाया जा सकता है?
- क्या खरीदारों की प्रतिक्रिया का समय इस अनुसूची में शामिल है?
डिलीवरी का वादा तभी उपयोगी होता है जब दोनों पक्ष यह समझते हों कि समय शुरू होने से पहले क्या होना चाहिए।
मैं हमेशा सिम्बर मेटल के सभी उत्पादों का उल्लेख करना चाहता हूं और इस वेबसाइट का उपयोग करता हूं।https://www.cymbermetal.com/उनके बारे में और अधिक जानने के लिए।
अक्सर पूछे जाने वाले प्रश्नों
इसका सबसे आम कारण उत्पादन में देरी से पहुंचने वाली अधूरी आवश्यकता है। इसके विशिष्ट उदाहरणों में अस्पष्ट मिश्रधातु, ड्राइंग संशोधन में परिवर्तन, अवास्तविक सहनशीलता, नमूना अनुमोदन का अभाव या मूल अनुसूची में शामिल न की गई आउटसोर्स की गई परिष्करण प्रक्रिया शामिल हैं। सामग्री आवंटन से पहले ड्राइंग को अंतिम रूप दें और निरीक्षण विधि को परिभाषित करें।
आरएफक्यू चरण में संपूर्ण ड्राइंग, सटीक सामग्री ग्रेड, मात्रा, महत्वपूर्ण सहनशीलता, फिनिश और गंतव्य स्थान प्रदान करें। तकनीकी प्रश्नों का शीघ्र उत्तर दें और सहमत समय सीमा के भीतर पहले उत्पाद को अनुमोदित करें। आपूर्तिकर्ता से सामग्री सोर्सिंग, मशीनिंग, निरीक्षण और कार्गो-रेडी के चरणों को अलग-अलग रखने के लिए कहें।
जी हाँ। मशीनिंग व्यवहार धातु की सटीक ग्रेड, टेम्पर, ज्यामिति और कटिंग सेटअप पर निर्भर करता है। शुद्ध तांबे से लंबे चिप्स और बर्र बन सकते हैं, जबकि कुछ फ्री-मशीनिंग पीतल ग्रेड से अधिक अनुमानित चिप्स बन सकते हैं। ये सामान्य योजना संबंधी अवलोकन हैं, न कि वास्तविक मशीनिंग परीक्षण का विकल्प।
यह आपके आंतरिक उपकरण, सहनशीलता आवश्यकताओं, मात्रा और कुल लागत पर निर्भर करता है। कच्चा माल तब व्यावहारिक हो सकता है जब आपके पास पहले से ही योग्य मशीनिंग क्षमता हो। तैयार पुर्जे आंतरिक प्रसंस्करण को कम कर सकते हैं, लेकिन इसके लिए ड्राइंग, निरीक्षण और आपूर्तिकर्ता की प्रक्रिया क्षमता पर सख्त नियंत्रण की आवश्यकता होती है। केवल सामग्री की कीमत की तुलना न करें, बल्कि स्वीकृत घटक की लागत की भी तुलना करें।
मिश्रधातु और मानक, उत्पाद का स्वरूप, आयाम, सहनशीलता, ड्राइंग संशोधन, मात्रा, मशीनिंग का दायरा, सतह उपचार, निरीक्षण दस्तावेज़, पैकिंग आवश्यकताएँ, गंतव्य और लक्षित समय-सारणी भेजें। यदि घटक सुरक्षा की दृष्टि से महत्वपूर्ण है या विद्युत भार से भरा है, तो परिचालन स्थितियाँ और स्वीकृति मानदंड भी शामिल करें।
नियंत्रित संशोधन प्रणाली का उपयोग करें। पुष्टि करें कि आपूर्तिकर्ता ने प्रोग्रामिंग, टूलिंग, सामग्री आवंटन और उत्पादन के लिए किस संशोधन का उपयोग किया है। किसी भी परिवर्तन को मंजूरी देने से पहले, सामग्री, टूलिंग, मशीनिंग मार्ग, निरीक्षण और वितरण पर इसके प्रभाव का पता लगाएं। केवल अनौपचारिक ईमेल अटैचमेंट को परिवर्तन रिकॉर्ड के रूप में न मानें।
तकनीकी प्रश्नों का समाधान, ड्राइंग की स्वीकृति, सामग्री आवंटन, सांचे की तैयारी, पहले टुकड़े की स्वीकृति, बैच मशीनिंग, फिनिशिंग, निरीक्षण मंजूरी, पैकिंग, माल तैयार होने की तिथि और शिपमेंट सौंपने की तिथि को शामिल करें। गंतव्य पर पहुंचने की तिथि अलग से सूचीबद्ध की जानी चाहिए क्योंकि परिवहन और सीमा शुल्क उत्पादन पूर्णता के समान नहीं हैं।
पोस्ट करने का समय: 11 सितंबर 2026